


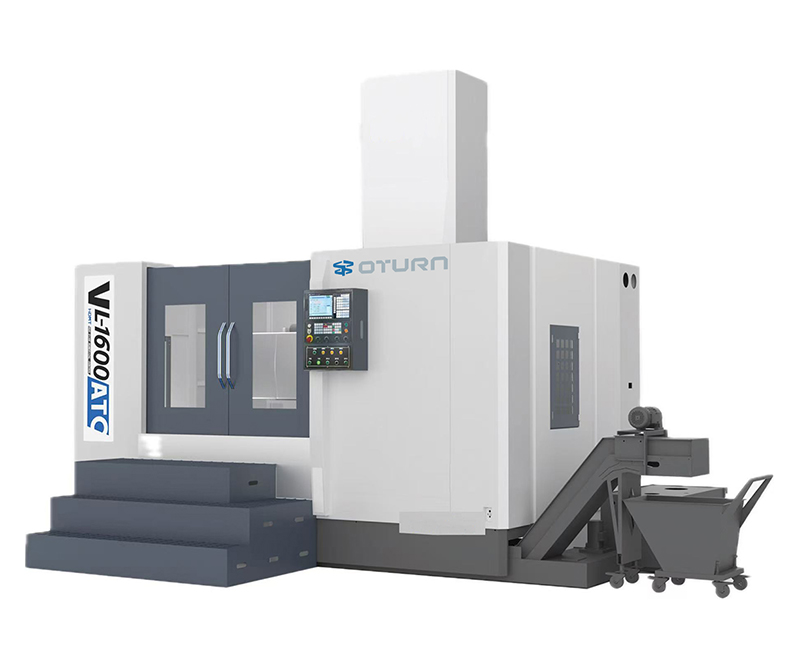
Nagy pontosságú CNC függőleges esztergákkiváló merevségükkel, függőleges befogásukkal és mikron szintű megmunkálási képességeikkel széles körben használják olyan területeken, mint a szélturbina-agyak, repülőgép-hajtóműházak és nagy csapágyházak. Pontosságuk azonban rendkívül érzékeny a környezetre, valamint az üzemeltetésre és karbantartásra, ami szigorú ellenőrzést és tudományos megoldásokat igényel a tipikus problémákra a minőség és a hatékonyság biztosítása érdekében.
I. Méreteltérések vagy csökkent ismételhetőség megmunkálásakor
Gyakran a vezetősín vagy a vezérorsó kopása, az orsó hődeformációja vagy laza rögzítések okozzák. A megoldások közé tartozik a holtjáték rendszeres ellenőrzése, a rendszerparaméterek vagy a mechanikus kompenzáció beállítása, az orsó 15-30 perces előmelegítése, a szorítóerő biztosítása és a munkadarab referenciafelületének tisztaságának fenntartása. Súlyos deformáció esetén lézeres kalibrálás és az alapozás újbóli vizsgálata szükséges.
II. Rossz felületi érdesség vagy rezgésnyomok
Elsősorban szerszámkopás, nem megfelelő esztergálási paraméterek, rossz orsódinamikai egyensúly vagy külső rezgés okozza. A megoldások közé tartozik a nagy merevségű szerszámtartók használata, az eltompult lapkák cseréje, az esztergálási paraméterek optimalizálása, a csapágy-előterhelés ellenőrzése, az erős rezgésforrásoktól való távol tartás és a stabil alapozás biztosítása.
III. Orsó túlmelegedése vagy rendellenes hőmérséklet-emelkedés
Oka:nagy sebességű fordulás, befolyásolva a megmunkálási pontosságot, és akár védő leállást is kiváltva. Az optimális teljesítmény biztosítása érdekében elengedhetetlen a zavartalan hűtőolaj-körök, a tiszta olaj és a hűtőventilátor normál működésének fenntartása. Megfelelően ütemezze a megmunkálási ciklusokat, és használja a hőmérséklet-figyelést az automatikus terhelésszabályozáshoz.
IV. Instabil hidraulikus/pneumatikus rendszernyomás
A szorítóerő-meghibásodást gyakran olajszennyeződés, elöregedő tömítések vagy gázszivárgás okozza. Javasoljuk, hogy félévente cserélje ki a hidraulikaolajat és a szűrőt, rendszeresen ellenőrizze a pneumatikus alkatrészek kenését és vízelvezetését, valamint figyelje a nyomástartást az időben történő javítások érdekében.
V.CNC rendszer riasztásai vagy kommunikációs megszakadások
A „szervó tűréshatáron kívüli” vagy „enkóderjel-veszteség” oka gyakran a rossz kábelárnyékolás, földelés vagy akkumulátorproblémák. Válassza le a visszacsatoló vezetéket a tápvezetékről, cserélje ki a tartalék akkumulátort, és diagnosztikai eszközökkel hárítsa el a hardver- és szoftverhibákat.
Ezen tipikus problémák és megoldásaik elsajátítása kulcsfontosságú a nagy pontosságú megmunkálási minőség és a stabil működés biztosításához.függőleges CNC gépA tudományos irányítás és a rendszeres ellenőrzések egyaránt elengedhetetlenek a berendezések karbantartásához és a termelési hatékonyság javításához.
GYIK
Milyen típusú munkadarabok alkalmasak CNC függőleges esztergához?
Nagy, nehéz, korong alakú és hengeres alkatrészekhez, például szélturbina-agyakhoz, repülőgép-hajtóműházakhoz és nagy csapágyházakhoz alkalmas.
Hogyan biztosítható a CNC függőleges eszterga megmunkálási pontossága?
A mechanikus alkatrészek megfelelő karbantartása elengedhetetlen, beleértve az orsó előmelegítését, a munkadarab szoros befogását, valamint a vezetősínek és vezérorsók rendszeres kalibrálását.
Melyek a CNC függőleges eszterga napi karbantartásának kulcsfontosságú pontjai?
Tartsa karban a hidraulikus és kenőrendszereket normál üzemben, cserélje rendszeresen a hidraulikaolajat, tisztítsa a hűtőrendszert, és javítsa meg az elektromos alkatrészeket.
Közzététel ideje: 2025. november 25.