


5tengelyes függőleges megmunkálóközpontkulcsfontosságú berendezésekké váltak a csúcskategóriás gyártásban, mivel képesek komplex alkatrészek nagy pontosságú megmunkálását elérni. Megmunkálási pontosságuk nemcsak a termék minőségét határozza meg, hanem a berendezés versenyképességének alapját is jelenti. Ennek a nagy pontosságú megmunkálásnak az elérése több aspektus összehangolt erőfeszítéseire támaszkodik, beleértve a mechanikai szerkezetet, a CNC rendszert, valamint az érzékelést és kompenzációt, amelyek egy szisztematikus és átfogó precízióbiztosítási rendszert alkotnak. Az egyes kulcsfontosságú láncszemek részletes elemzése segít megérteni azok mögöttes logikáját és fejlett technológiáit.
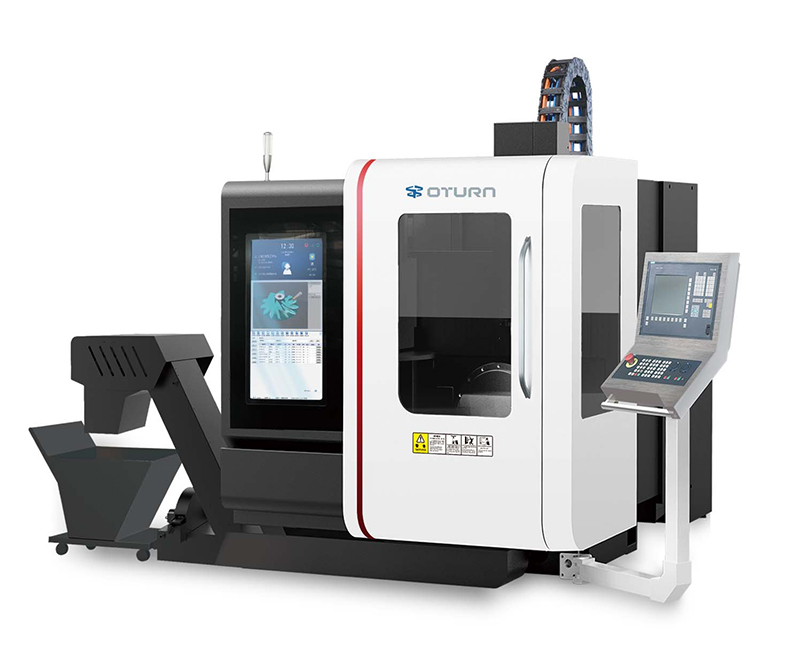
IMechanikai szerkezeti merevségtervezés: A precízió szilárd alapja
A mechanikus szerkezet merevsége közvetlenül meghatározza a berendezés stabilitását és deformációs ellenállását a megmunkálás során. Egy5-tengelyes VMCAz ágy és az oszlop a teljes gép „vázát” alkotja. Általában nagy szilárdságú öntöttvasból vagy gránitból készülnek. Az öregítési kezelés hatékonyan kiküszöböli a belső feszültségeket, és jelentősen csökkenti a vágási terhelések okozta deformációt. A vezetőpálya és a vezérorsós meghajtó alkatrészek kulcsfontosságúak a lineáris mozgás pontosságának biztosításában, ami szigorú ellenőrzést igényel a minden dimenziós pontosság felett. A gördülővezetékek előfeszítést használnak a holtjáték kiküszöbölésére és a pozicionálási merevség fokozására. A golyóscsavarok kettős anyás előfeszítő szerkezetet használnak a holtjáték hatékony kiküszöbölésére és az átviteli hibák minimalizálására. A forgó tengelyek (például az A-tengely és a C-tengely) tartórendszere kulcsfontosságú. Nagy pontosságú keresztgörgős csapágyakat és csigakerekeket alkalmaznak a radiális és axiális terhelések elviselésére, miközben a forgási hézagot néhány másodperctől tíz másodpercig terjedő szögtartományon belül tartják, jelentősen javítva a szögpozicionálási pontosságot. Az orsóegységet precíziós kerámiacsapágyak vagy aerosztatikus csapágyak támasztják alá. A dinamikus kiegyensúlyozás biztosítja, hogy a radiális futás és az axiális játék mikronos szinten legyen szabályozva nagy sebességű forgás közben, megakadályozva, hogy a rezgés megmunkálási hiba forrásává váljon.
II. A CNC rendszer precíziós vezérlése – a precízió „agya”
Az öttengelyes megmunkálás pontossága nemcsak a mechanikai merevségtől függ, hanem a CNC rendszer általi mozgás pontos vezérlésétől is. A rendszer valós időben kiszámítja az egyes tengelyek pályáját és sebességét, és interpolációs algoritmusok segítségével folyamatos és sima mozgáspályát generál, biztosítva, hogy a szerszám pályája megfeleljen a tervezési követelményeknek. Az előrecsatolásos vezérlési technológia előrejelzi a pályát és előre beállítja a szervomotor kimenetét, jelentősen csökkentve a követési hibát.
A pozíció-visszacsatoló rendszer nagy felbontású skálát vagy kódolót használ a tényleges tengelypozíció-adatok valós idejű gyűjtésére. Egy PID zárt hurkú vezérlőalgoritmussal kombinálva gyorsan korrigálja a pozicionálási eltéréseket, a pozicionálási hibát mikronos szinten tartva. Az öttengelyes megmunkálás során a CNC rendszer egy kinematikai modellt használ a forgó és lineáris tengelyek közötti összetett mozgásviszonyok koordinátáinak pontos transzformálására, és precíz szerszámpozicionálási pontosságot ér el a tér bármely pontján, biztosítva a nagy pontosságú teljesítményt az öttengelyes megmunkálás során.
III. Észlelési és kompenzációs mechanizmusok: A dinamikus pontosság őrei
A pontos mérés és az időben történő kompenzáció kulcsfontosságú a berendezések hosszú távú pontosságának fenntartásához. Szállítás előtt a berendezéseket átfogóan tesztelni kell pozicionálási hibák, ismétlési hibák és holtjáték tekintetében minden tengelyen nagy pontosságú eszközökkel, például lézeres interferométerekkel és gömbfejekkel. Ez biztosítja, hogy minden mechanikai hibát digitálisan rögzítsenek és korrigáljanak a CNC rendszerparaméter-kompenzációjával.
A hőmérséklet-ingadozások okozta hőtágulás és mechanikai deformáció jelentős pontossági kockázatot jelent a hosszú távú megmunkálás során. A hőmérséklet-érzékelők valós időben figyelik a berendezés környezeti hőmérsékletét, valamint az orsó és a vezetősínek hőmérséklet-emelkedését. A dinamikus kompenzációs stratégiák a bevált hőhiba-modellekkel kombinálva jelentősen minimalizálják a hőmérsékleti interferencia hatását a megmunkálási pontosságra.
A rendszeres kalibrálás szintén elengedhetetlen a pontosság fenntartásához. A szabványos alkatrészekkel való összehasonlítás és a precíziós ellenőrző eszközökkel végzett többpontos ellenőrzés révén a mechanikai kopás vagy a laza alkatrészek okozta pontossági eltérések azonnal észlelhetők, lehetővé téve a berendezés paramétereinek beállítását és korrigálását a hosszú távú stabil megmunkálási teljesítmény biztosítása érdekében.
IV. Szisztematikus precíziós szabályozás – a statikus nagy pontosságtól a dinamikus stabilitásig
A pontosság biztosítása egy5A 2-tengelyes függőleges megmunkálóközpont különböző komponensek egymást kiegészítő és összehangolt együttműködésének eredménye. A mechanikai szerkezet merev alapot biztosít, a CNC rendszer precíz mozgásvezérlést tesz lehetővé, az átfogó érzékelő és kompenzáló mechanizmus pedig dinamikus pontosságot biztosít.
Ez a szisztematikus precíziós vezérlőrendszer nemcsak a berendezés statikus állapotában biztosítja a kifogástalan mechanikai pontosságot, hanem hatékonyan ellenáll a különféle interferencia tényezőknek, mint például a rezgés, a hődeformáció és a terhelésingadozások összetett megmunkálási környezetekben, elérve az összetett alkatrészek nagy pontosságú megmunkálási követelményeit.
Az intelligens gyártástechnológia folyamatos fejlődésével fokozatosan bevezetésre kerültek az adaptív kompenzációs technológiák, amelyek ötvözik a mesterséges intelligenciát és a big data elemzést, áttörést hozva a precíziós gyártás biztosításában.5tengelyes megmunkáló központr, tovább növelve gyártási képességeiket és piaci versenyképességüket.
Összefoglalva, a nagy pontosság5A 2-tengelyes függőleges megmunkálóközpontok nem a véletlen művei, hanem három pillér – a mechanikai tervezés, a vezérlőalgoritmusok, valamint az érzékelés és kompenzáció – szorosan integrált és aprólékos együttműködésének eredménye. Csak ennek a precízióbiztosítási rendszernek a tudományosan felépített és folyamatos optimalizálásával tudjuk teljesíteni a komplex alkatrészek csúcskategóriás gyártásának szigorú precíziós követelményeit, és magasabb szintre emelni az intelligens gyártást.
További információkért látogasson el hozzánk az EMO kiállításon, 15-ös csarnok, B54-es stand, 2025. szeptember 22-27. között. Bemutatjuk a legújabb...5-tengelyes megmunkálási technológiák, tapasztalatfordulatlegmodernebb berendezéseket, és vegyen részt mélyreható beszélgetésekben az iparági szakértőkkel. Őszintén meghívjuk Önt, hogy megvitassa az intelligens gyártás jövőjét, és új fejezetet nyisson a nagy pontosságú megmunkálásban!
Közzététel ideje: 2025. augusztus 27.