


Vízszintes 5 tengelyes CNC megmunkálóközpont TKG1600


Jellemzők
I. Nagy merevségű szerkezet
A gép alacsony súlypontú, integrált felépítésű, ami biztosítja a szerkezeti stabilitást. A nagyméretű lineáris vezetőkkel és a többcsúszkás támaszokkal kombinálva jelentősen javítja a vágási merevséget és a dinamikus stabilitást.
Az X/Y/Z tengelyek nagy kinyúlású golyóscsavarokat használnak, amelyek nagy sebességű pozicionálást és tartós pontosságot biztosítanak.
II. Nagy sebességű és nagy hatékonyságú mozgásteljesítmény
Az XYZ tengely gyorsmeneti sebessége eléri a 60 m/percet, a szerszámcsere pedig mindössze 5 másodpercet vesz igénybe.
A szervomotoros szerszámtár-rendszer a megmunkálás során előre kiválaszthatja a következő szerszámot, lehetővé téve a közvetlen, várakozás nélküli váltást és lerövidítve a holtidőt.
Az orsó szerszámcseréje során a negyedik és ötödik tengely szinkronban előpozicionálódik, így a megmunkálás a szerszámcsere után azonnal folytatódhat, gyorsabb pozicionálást és rövidebb megmunkálási ciklusokat érve el.
A nagy sebességű előtolás és az intelligens szerszámcsere együttesen jelentősen javítja a gép teljes ciklushatékonyságát.
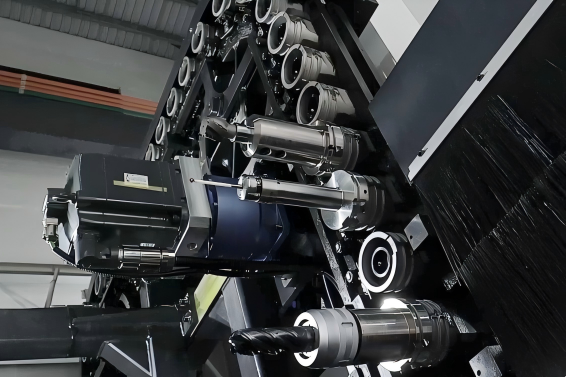
III. Kettős támasztóorsó-rendszer
A szerszámgép HSK-A100 kettős érintkezésű orsószerkezettel van felszerelve, maximális fordulatszáma 10 000 ford/perc, maximális nyomatéka pedig 320 Nm.
Az integrált orsószerkezet hatékonyan elnyomja a hődeformációt és a rezgést, biztosítva a stabil pontosságot és a kiváló felületi minőséget nagy sebességeknél is.
A kettős érintkezésű kialakítás kiváló merevséget biztosít nehéz forgácsolás során, csökkentve a megmunkálási időt, valamint meghosszabbítva az orsó és a szerszám élettartamát.
Az orsó külső gyűrűjén található beépített keringtető termosztatikus vezérlőrendszer folyamatosan elvezeti a hőt, megakadályozva a hőeltolódást és fenntartva a nagy pontosságot.
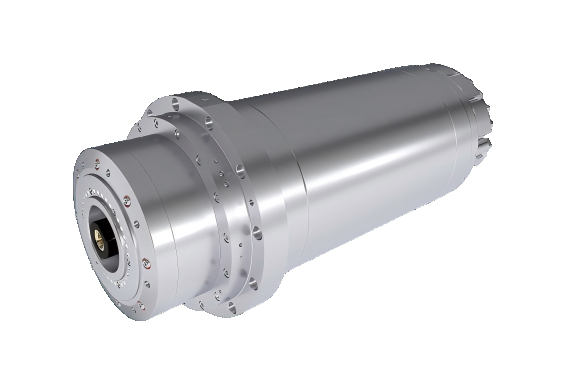
IV. Intelligens hűtőrendszer
A nagynyomású hűtőfolyadékot precízen permetezik az orsó központi átmenőfuratából a szerszám vágóélére, így biztosítva a hatékony hűtést és a gyors forgácseltávolítást.
A rendszer nyomásérzékelős szabályozással rendelkezik, amely automatikusan állítja a nyomást (programozható tartomány: 30–70 kg/cm²) a szerszám és a pálya változásai alapján, állandó vágási nyomást fenntartva.
Az orsó termosztatikus keringtető rendszerével kombinálva a teljes gép pontos és stabil marad még hosszan tartó nagy sebességű működés esetén is, jelentősen meghosszabbítva mind a szerszámok, mind az orsó élettartamát.
V. Nagy löketű öttengelyesEgyidejűSzerkezet
Alacsony asztalú, dupla forgófejes kialakításának köszönhetően bőséges megmunkálási teret biztosít: maximális munkadarab-forgási átmérő 1600 mm, megmunkálási magasság 550 mm, dőlési tartomány -140° és +20° között, valamint maximális asztalterhelhetőség 1000 kg.
Az A-tengely kétmotoros, kettős fékrendszert használ, amely erős fékezőnyomatékot, precíz pozicionálást biztosít, és hatékonyan ellensúlyozza a nehéz forgácsolásból eredő ellennyomatékot.
A C-tengely nagy pontosságú görgős csigahajtású szerkezettel van felszerelve, amely nulla holtjátékot és nagy teherbírást biztosít, átfogóan biztosítva az öttengelyes szinkron megmunkálás pontosságát.
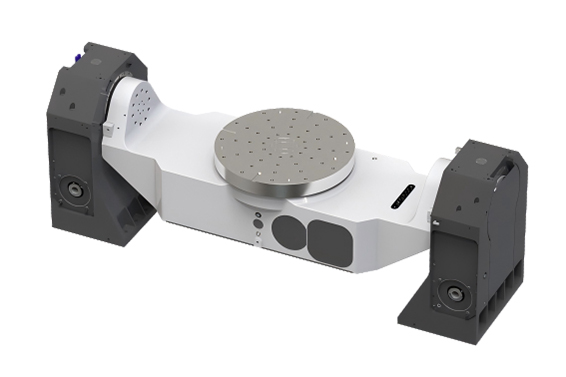
VI. Automatizálás és megbízhatóság
A munkaasztal egy 12 csatornás forgócsatlakozót integrál pneumatikus-hidraulikus csatornákkal, lehetővé téve az olyan automatizált funkciókat, mint az automatikus befogás, az automatikus ajtóvezérlés, az automatikus szerszámtörés-érzékelés, az automatikus permethűtés és a forgácseltávolítás.
Az orsó 8/12 csatornás forgócsatlakozó-rendszerrel rendelkezik, amely megmunkálás közben stabil hidraulikus nyomást biztosít a készülékben.
A szerszámgép fenntartott interfészekkel rendelkezik a légmentességi vizsgálatokhoz és testreszabáshoz, elősegítve a jövőbeli intelligens gyártást és a felügyelet nélküli fejlesztéseket.
Ez az automatizált konfigurációsorozat lehetővé teszi a szerszámgép folyamatos, 24/7-es működését, biztosítva a stabil és hatékony termelést.
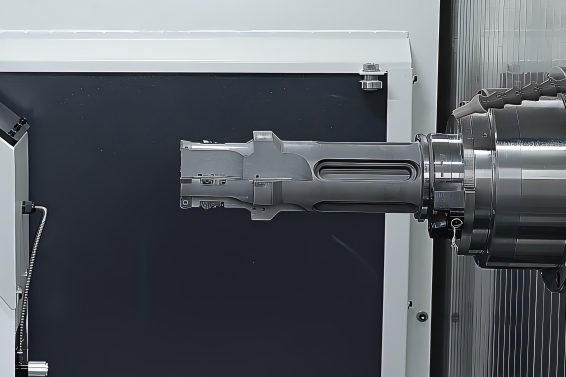
VII. Nagysebességű átviteli rendszer
A teljes tengely nagy átmérőjű golyóscsavarok és görgős lineáris vezetők kombinációját használja, ami nagy sebességű mozgást és kiváló merevséget biztosít.
A szervomotor közvetlen hajtású szerkezete kiküszöböli az átviteli holtjátékot, ami gyorsabb reakcióidőt és pontosabb pozicionálást eredményez.
A kiváló gyorsulási és lassítási teljesítmény jelentősen csökkenti a forgácsolás nélküli időt, ami nagyobb termelési sebességet és feldolgozási hatékonyságot eredményez.
Műszaki adatok
| Lineáris tengely paraméterei | ||
| 1 | X/Y/Z tengely lökettartománya (mm) | 1600/1100/850 |
| Forgástengely paraméterei | ||
| 1 | A-tengely mozgása | -140°~+20° |
| 2 | C-tengely mozgása | 360° |
| Takarmány | ||
| 1 | Gyorsmenet: m/perc | 60 |
| 2 | Vágási előtolás: m/perc | 20 |
| 3 | Gyorsulás haladás közben: g | 1G |
| Gépparaméterek | ||
| 1 | Teljes magasság (mm) | 4560 |
| 2 | Alapterület (mm) | 3757 × 3371 |
| 3 | Gép nettó súlya: t | 22 |
| Munkaasztal paraméterei | ||
| 1 | Worktméretezhető: mm | φ800 |
| 2 | Munkadarab magassági tartománya: mm | 550 |
| 3 | Max. lengési átmérő: mm | 1600 |
| 4 | Max. asztalterhelhetőség: kg | 1000 |
| Szerszámtár paraméterei | ||
| 1 | Szerszámtár kapacitása: szerszámok | 60 |
| 2 | TT Szerszámcsere Idő: s | 5 |
| 3 | Max. szerszámhossz: mm | 550 |
| 4 | Max. szerszám súlya: kg | 25 |
| Alapkonfiguráció | ||
| 1 | 5 tengelyes, 4 egyidejű kontúrozás · Szerszámközéppont-vezérlés | √ |
| 2 | Orsón keresztüli hűtés | (50 kg/cm²) |
| 3 | A/C-tengely hidraulikus fék | √ |
| 4 | Orsó | 10 000 fordulat/perc, HSK-A100 kúp |
| 5 | A/C-tengelyes hajtásrendszer | Precíziós gördülő csigahajtás |
| 6 | A/C-tengely fékrendszer | Hidraulikus fékrendszer |
| 7 | Orsó hűtőrendszer | √ |
| 8 | Forgácsszállító rendszer | √ |
| 9 | Hidraulikus tápegység | √ |
| 10 | Szerszámkezelő funkció | √ |
| 11 | Kézi impulzusgenerátor | √ |
| Rendszer | ||
| 1 | SINUMERIK 828D | √ |
Feldolgozási példa
I. Nagy merevségű szerkezet
A gép alacsony súlypontú, integrált felépítésű, ami biztosítja a szerkezeti stabilitást. A nagyméretű lineáris vezetőkkel és a többcsúszkás támaszokkal kombinálva jelentősen javítja a vágási merevséget és a dinamikus stabilitást.
Az X/Y/Z tengelyek nagy kinyúlású golyóscsavarokat használnak, amelyek nagy sebességű pozicionálást és tartós pontosságot biztosítanak.
II. Nagy sebességű és nagy hatékonyságú mozgásteljesítmény
Az XYZ tengely gyorsmeneti sebessége eléri a 60 m/percet, a szerszámcsere pedig mindössze 5 másodpercet vesz igénybe.
A szervomotoros szerszámtár-rendszer a megmunkálás során előre kiválaszthatja a következő szerszámot, lehetővé téve a közvetlen, várakozás nélküli váltást és lerövidítve a holtidőt.
Az orsó szerszámcseréje során a negyedik és ötödik tengely szinkronban előpozicionálódik, így a megmunkálás a szerszámcsere után azonnal folytatódhat, gyorsabb pozicionálást és rövidebb megmunkálási ciklusokat érve el.
A nagy sebességű előtolás és az intelligens szerszámcsere együttesen jelentősen javítja a gép teljes ciklushatékonyságát.
III. Kettős támasztóorsó-rendszer
A szerszámgép HSK-A100 kettős érintkezésű orsószerkezettel van felszerelve, maximális fordulatszáma 10 000 ford/perc, maximális nyomatéka pedig 320 Nm.
Az integrált orsószerkezet hatékonyan elnyomja a hődeformációt és a rezgést, biztosítva a stabil pontosságot és a kiváló felületi minőséget nagy sebességeknél is.
A kettős érintkezésű kialakítás kiváló merevséget biztosít nehéz forgácsolás során, csökkentve a megmunkálási időt, valamint meghosszabbítva az orsó és a szerszám élettartamát.
Az orsó külső gyűrűjén található beépített keringtető termosztatikus vezérlőrendszer folyamatosan elvezeti a hőt, megakadályozva a hőeltolódást és fenntartva a nagy pontosságot.
IV. Intelligens hűtőrendszer
A nagynyomású hűtőfolyadékot precízen permetezik az orsó központi átmenőfuratából a szerszám vágóélére, így biztosítva a hatékony hűtést és a gyors forgácseltávolítást.
A rendszer nyomásérzékelős szabályozással rendelkezik, amely automatikusan állítja a nyomást (programozható tartomány: 30–70 kg/cm²) a szerszám és a pálya változásai alapján, állandó vágási nyomást fenntartva.
Az orsó termosztatikus keringtető rendszerével kombinálva a teljes gép pontos és stabil marad még hosszan tartó nagy sebességű működés esetén is, jelentősen meghosszabbítva mind a szerszámok, mind az orsó élettartamát.
V. Nagy löketű öttengelyesEgyidejűSzerkezet
Alacsony asztalú, dupla forgófejes kialakításának köszönhetően bőséges megmunkálási teret biztosít: maximális munkadarab-forgási átmérő 1600 mm, megmunkálási magasság 550 mm, dőlési tartomány -140° és +20° között, valamint maximális asztalterhelhetőség 1000 kg.
Az A-tengely kétmotoros, kettős fékrendszert használ, amely erős fékezőnyomatékot, precíz pozicionálást biztosít, és hatékonyan ellensúlyozza a nehéz forgácsolásból eredő ellennyomatékot.
A C-tengely nagy pontosságú görgős csigahajtású szerkezettel van felszerelve, amely nulla holtjátékot és nagy teherbírást biztosít, átfogóan biztosítva az öttengelyes szinkron megmunkálás pontosságát.
VI. Automatizálás és megbízhatóság
A munkaasztal egy 12 csatornás forgócsatlakozót integrál pneumatikus-hidraulikus csatornákkal, lehetővé téve az olyan automatizált funkciókat, mint az automatikus befogás, az automatikus ajtóvezérlés, az automatikus szerszámtörés-érzékelés, az automatikus permethűtés és a forgácseltávolítás.
Az orsó 8/12 csatornás forgócsatlakozó-rendszerrel rendelkezik, amely megmunkálás közben stabil hidraulikus nyomást biztosít a készülékben.
A szerszámgép fenntartott interfészekkel rendelkezik a légmentességi vizsgálatokhoz és testreszabáshoz, elősegítve a jövőbeli intelligens gyártást és a felügyelet nélküli fejlesztéseket.
Ez az automatizált konfigurációsorozat lehetővé teszi a szerszámgép folyamatos, 24/7-es működését, biztosítva a stabil és hatékony termelést.
VII. Nagysebességű átviteli rendszer
A teljes tengely nagy átmérőjű golyóscsavarok és görgős lineáris vezetők kombinációját használja, ami nagy sebességű mozgást és kiváló merevséget biztosít.
A szervomotor közvetlen hajtású szerkezete kiküszöböli az átviteli holtjátékot, ami gyorsabb reakcióidőt és pontosabb pozicionálást eredményez.
A kiváló gyorsulási és lassítási teljesítmény jelentősen csökkenti a forgácsolás nélküli időt, ami nagyobb termelési sebességet és feldolgozási hatékonyságot eredményez.
| Lineáris tengely paraméterei | ||
| 1 | X/Y/Z tengely lökettartománya (mm) | 1600/1100/850 |
| Forgástengely paraméterei | ||
| 1 | A-tengely mozgása | -140°~+20° |
| 2 | C-tengely mozgása | 360° |
| Takarmány | ||
| 1 | Gyorsmenet: m/perc | 60 |
| 2 | Vágási előtolás: m/perc | 20 |
| 3 | Gyorsulás haladás közben: g | 1G |
| Gépparaméterek | ||
| 1 | Teljes magasság (mm) | 4560 |
| 2 | Alapterület (mm) | 3757 × 3371 |
| 3 | Gép nettó súlya: t | 22 |
| Munkaasztal paraméterei | ||
| 1 | Munkaasztal mérete: mm | φ800 |
| 2 | Munkadarab magassági tartománya: mm | 550 |
| 3 | Max. lengési átmérő: mm | 1600 |
| 4 | Max. asztalterhelhetőség: kg | 1000 |
| Szerszámtár paraméterei | ||
| 1 | Szerszámtár kapacitása: szerszámok | 60 |
| 2 | TT Szerszámcsere Idő: s | 5 |
| 3 | Max. szerszámhossz: mm | 550 |
| 4 | Max. szerszám súlya: kg | 25 |
| Alapkonfiguráció | ||
| 1 | 5 tengelyes, 4 egyidejű kontúrozás · Szerszámközéppont-vezérlés | √ |
| 2 | Orsón keresztüli hűtés | (50 kg/cm²) |
| 3 | A/C-tengely hidraulikus fék | √ |
| 4 | Orsó | 10 000 fordulat/perc, HSK-A100 kúp |
| 5 | A/C-tengelyes hajtásrendszer | Precíziós gördülő csigahajtás |
| 6 | A/C-tengely fékrendszer | Hidraulikus fékrendszer |
| 7 | Orsó hűtőrendszer | √ |
| 8 | Forgácsszállító rendszer | √ |
| 9 | Hidraulikus tápegység | √ |
| 10 | Szerszámkezelő funkció | √ |
| 11 | Kézi impulzusgenerátor | √ |
| Rendszer | ||
| 1 | SINUMERIK 828D | √ |
Termékkategóriák
-

VC sorozatú nagy merevségű CNC megmunkáló központ...
-

HP sorozatú vízszintes mozgó oszlopos lineáris vezető...
-

HT sorozatú vízszintes mozgó oszlopos lineáris vezető...
-

VS sorozatú négysávos nagy teherbírású CNC megmunkáló...
-

V sorozatú CNC megmunkálóközpont nagy merevséggel
-

X sorozatú dupla oszlopos CNC megmunkálóközpont
-

Vízszintes 5 tengelyes CNC megmunkálóközpont TKG1600
-

CNC függőleges esztergálás és marás kompozit középponti...
-

Nagysebességű CNC megmunkáló központ GM sorozat
-

Nagysebességű CNC marás GT sorozat
-

Kétorsós CNC eszterga SK32
-

CNC függőleges megmunkáló központ RFTV510 kerekekhez