


Nagy teherbírású CNC fúró-marógép
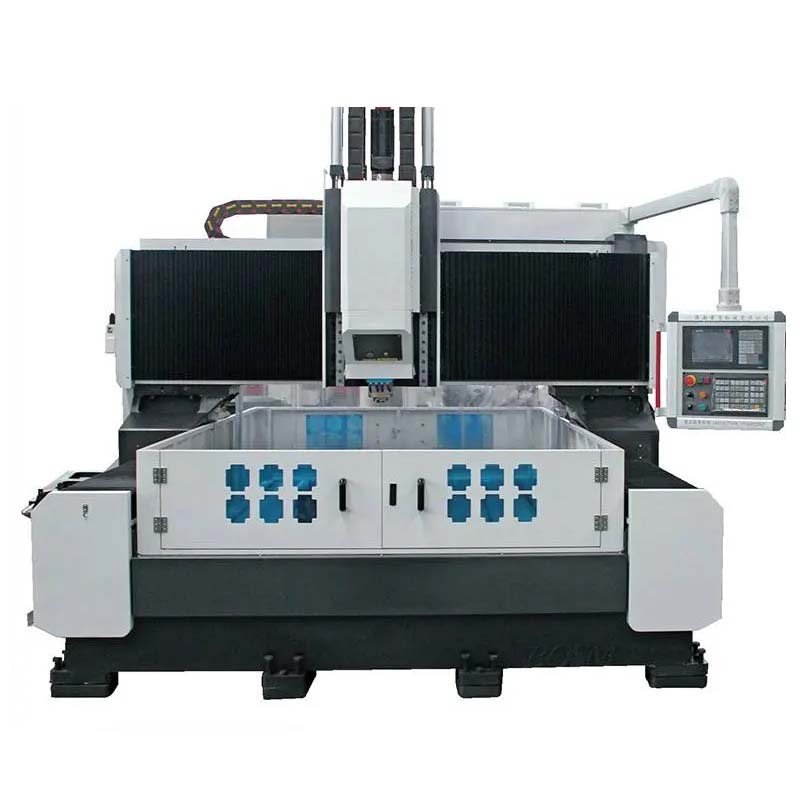
CNC fúró- és marógép
Nagysebességű CNC fúró- és marógép
Gépi alkalmazás
A CNC fúró- és marógépeket elsősorban a hatékony tartományon belüli vastagságú munkadarabok, például lemezek, karimák, tárcsák és gyűrűk hatékony fúrására használják. Átmenő furatok és zsákfuratok fúrhatók különböző anyagokon. A gép digitálisan vezérelt és könnyen kezelhető. Automatizálást, nagy pontosságot, többféle változatot és tömeggyártást tesz lehetővé.
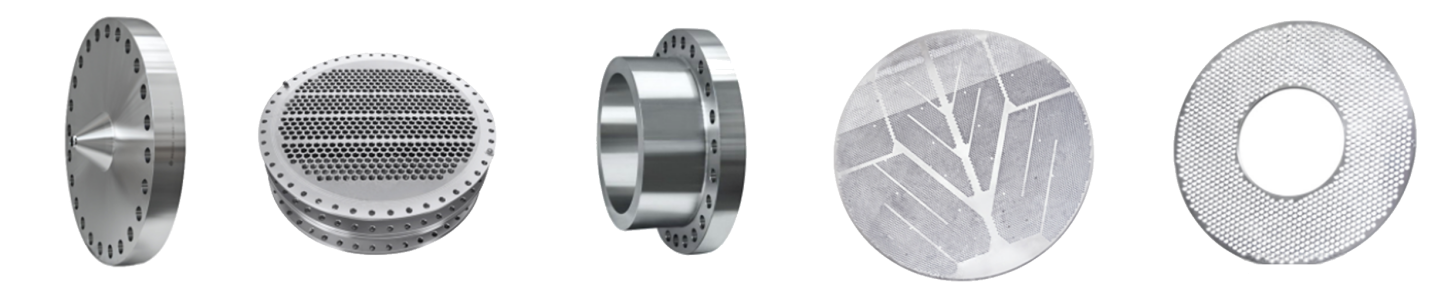
A különböző felhasználók feldolgozási igényeinek kielégítése érdekében cégünk különféle gépeket fejlesztett ki. A hagyományos modellek mellett az ügyfelek tényleges igényei szerint is testreszabható.
Gépszerkezet
Ez a berendezés főként ágyasztalból, mozgó állványzatból, mozgó csúszó nyeregből, fúró- és maróorsóból, automatikus kenőberendezésből és védőberendezésből, keringtető hűtőberendezésből, CNC vezérlőrendszerből, elektromos rendszerből stb. áll. A gördülővezeték és a precíziós vezérorsó meghajtásának megtámasztása és vezetése révén a gép nagy pozicionálási pontossággal és ismételt pozicionálási pontossággal rendelkezik.
1)Munkaasztal:
A munkaasztal öntöttvas szerkezetű, és a síkon egy T-horony található, amely ésszerű elrendezésű a munkadarabok befogásához. Az ágy felett T-hornyok vannak elrendezve. A meghajtórendszer AC szervomotort és precíziós golyósorsót használ a két oldali hajtáshoz, hogy a portál az Y tengely irányában mozogjon. Az ágy alján állítható csavarok helyezkednek el, amelyekkel könnyen beállítható az ágyasztal szintje.
2)Movingportál:
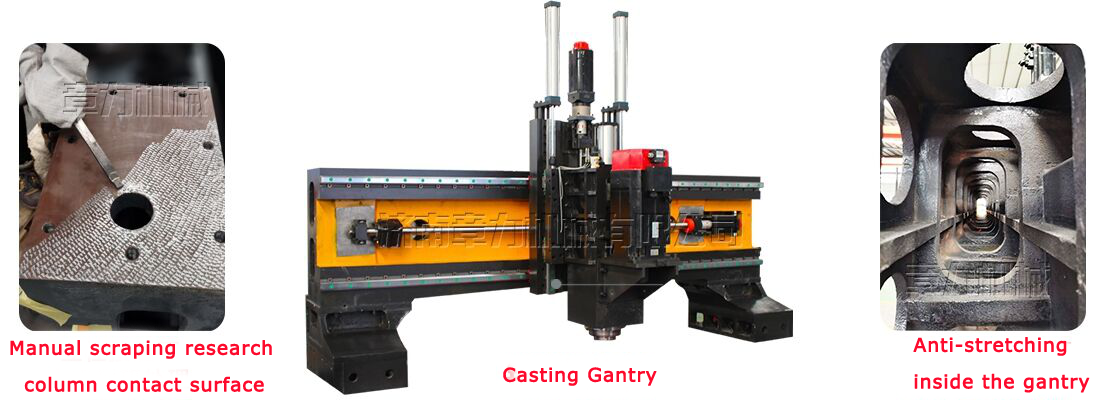
A mobil portál 250-es szürkeöntvényből készült, és két szuper nagy kapacitású gördülő lineáris vezetőpár van felszerelve a portál elülső oldalán. Egy precíziós golyósorsó-pár és egy szervomotor mozgatja a teljesítményfej szánját az X tengely irányában. Egy fúróteljesítményű fej van felszerelve a teljesítményfej szánjára. A portál mozgását a szervomotor valósítja meg, amely a golyós huzalt a golyósorsón a precíziós tengelykapcsolón keresztül hajtja.
3)Movingcsúszó nyereg:
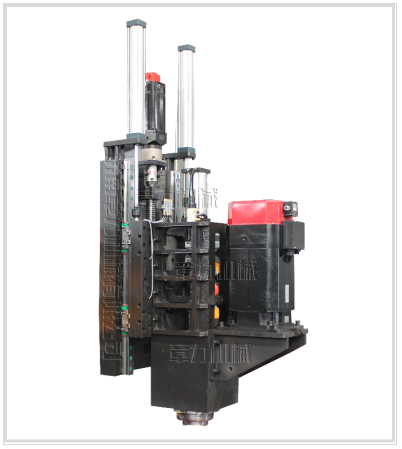
A mobil csúszónyereg egy precíziós öntöttvas szerkezeti elem. Két ultra nagy kapacitású NC sínszán, egy precíziós golyóscsavar-pár és egy nagy pontosságú bolygóműves reduktor csatlakozik a szervomotorhoz a fúrófej meghajtásához. A Z tengely irányában történő mozgás lehetővé teszi a gyors előremenetet, az előremenetet, a gyors visszatekerést és a fej leállítását. Automatikus forgácstöréssel, forgácseltávolítással és szüneteltetési funkciókkal.
4)Fúrófej(Orsó):
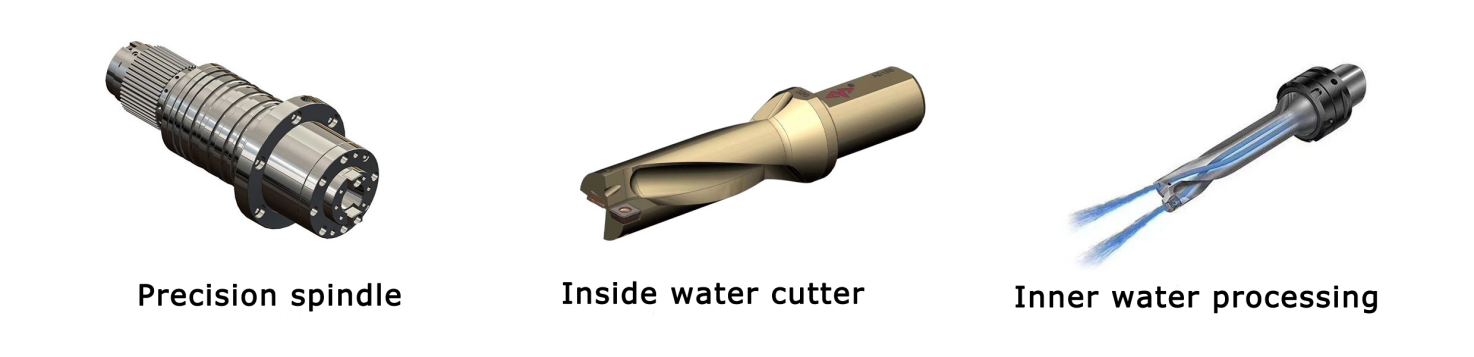
A fúrófej egy dedikált szervomotorral működik, amely egy dedikált precíziós orsót hajt meg a fogazott szinkronszíj lassításával, ezáltal növelve a nyomatékot. Az orsó elöl három-, két- és ötsoros japán ferde hatásvonalú csapágyakat használ a fokozatmentes sebességváltoztatás érdekében. A gyors és egyszerű csere érdekében az előtolást szervomotor és golyósorsó hajtja. Az X és Y tengelyek összekapcsolhatók, és félig zárt hurkú vezérléssel érhetők el lineáris és körkörös interpolációs funkciók.
Az orsó vége BT40 kúpos furatú, olasz Rotorfoss nagysebességű forgócsatlakozóval felszerelve, amely nagysebességű U-fúrót (erőszakos fúró) és magfúrót használhat a víz kiürítésére. Az orsó közepén található vízkivezető funkció javíthatja a vágási hatékonyságot, megvalósíthatja a mély furatmegmunkálást és megvédi a szerszámot a felhasználási költségek csökkentése érdekében.
5) Automatikus kenőberendezés és védőberendezés:
például vezetősínek, vezetőcsavarok, állványok stb., holt sarkok nélkül a szerszámgép élettartamának biztosítása érdekében. A szerszámgép X és Y tengelye porvédő burkolattal van ellátva, a munkapad köré pedig vízálló fröccsenés elleni védőburkolatok vannak felszerelve.

6)CNC vezérlőrendszer:
6.1 A forgácstörési funkcióval a forgácstörési idő és a forgácstörési ciklus beállítható az ember-gép interfészen.
6.2 A szerszámemelés funkcióval a szerszámemelés magassága beállítható az ember-gép interfészen. Amikor erre a magasságra fúr, a fúrófej gyorsan felemelkedik a munkadarab tetejére, majd a forgács kirepül, és gyorsan előrejut a fúrófelületre, és automatikusan munkadarabpá alakul.
6.3 A központosított vezérlődoboz és a kézi egység numerikus vezérlőrendszerrel rendelkezik, és USB interfésszel, valamint LCD folyadékkristályos kijelzővel van felszerelve. A programozás, a tárolás, a megjelenítés és a kommunikáció megkönnyítése érdekében a kezelőfelület olyan funkciókkal rendelkezik, mint az ember-gép párbeszéd, a hibakompenzáció és az automatikus riasztás.
6.4 A gép funkciója a furat pozíciójának előnézete és újbóli ellenőrzése a feldolgozás előtt, és a művelet nagyon kényelmes.

7)Sínszorító
A szorító egy szorítótestből és egy működtetőből áll. Nagy teljesítményű funkcionális alkatrész, amelyet a gördülő lineáris vezetőpárral használnak. Az ék alakú blokktágulás elvén keresztül erős szorítóerőt hoz létre. Merevséget növelő jellemzők.
Jellemzők:
- Biztonságos és megbízható, erős szorítóerő, rögzíti a rögzített XY tengelyt fúrás és menetfúrás közben.
- Rendkívül nagy szorítóerő, növeli az axiális előtolás merevségét, és megakadályozza a rezgés okozta mikromozgást.
- Gyors reagálás, a nyitási és zárási válaszidő mindössze 0,06 másodperc, ami kíméli a szerszámgépet és javítja a csavar élettartamát.
- Tartós, nikkelezett felület, jó rozsdaállósággal.
Újszerű kialakítás a merev ütések elkerülésére szorításkor.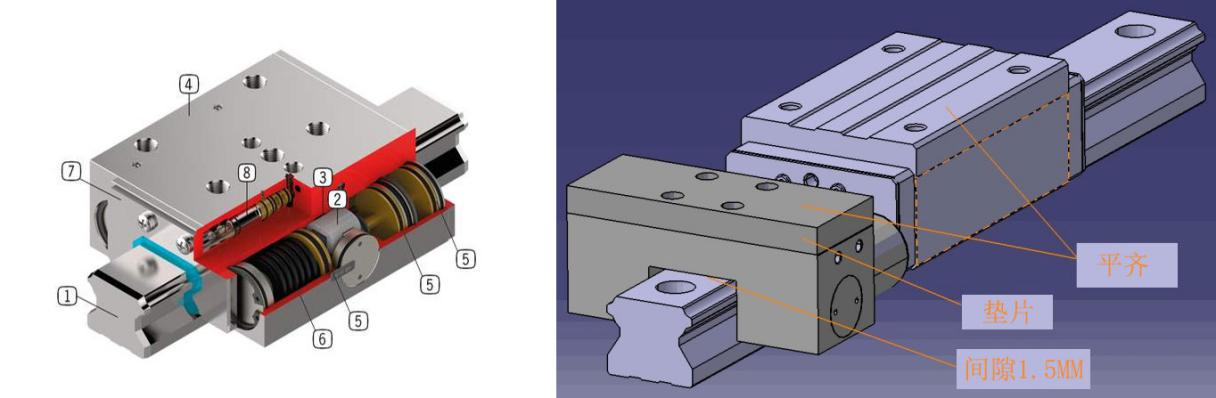
8)Automatikus forgácseltávolító és keringtető hűtőberendezés:
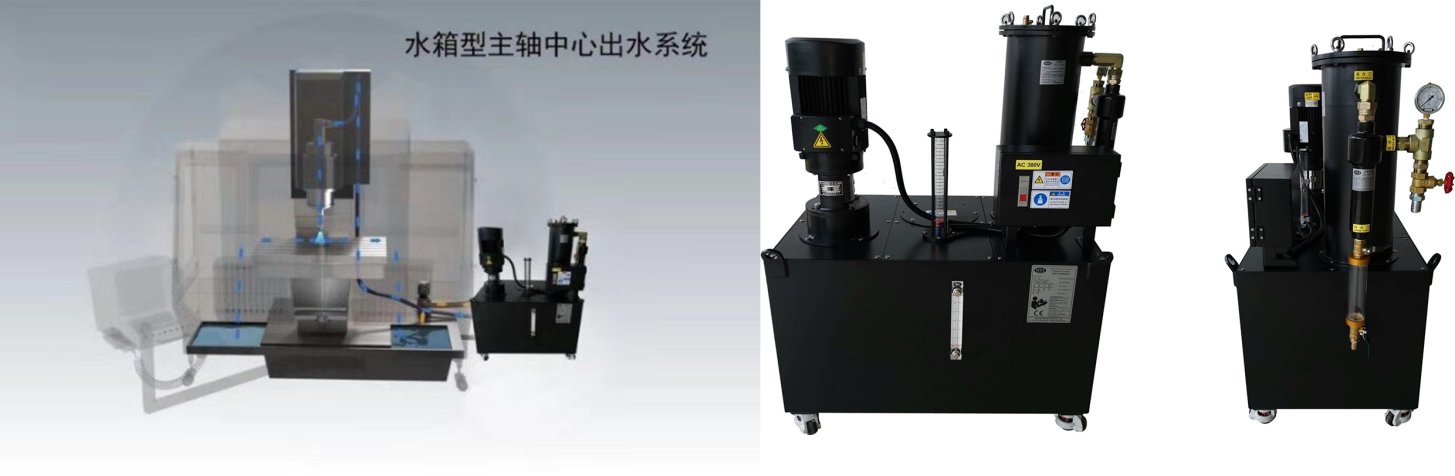
A munkapad hátulján egy automatikus forgácseltávolító, a végén pedig egy szűrő található. Az automatikus forgácseltávolító lapos láncú, és az egyik oldalán egy hűtőszivattyú található. A forgács kimenete a központi vízszűrő rendszerhez van csatlakoztatva. A hűtőfolyadék a forgácskidobóba áramlik. A forgácskidobó emelőszivattyúja a hűtőfolyadékot a központi vízszűrő rendszerbe juttatja. A nagynyomású hűtőszivattyú keringteti a szűrt hűtőfolyadékot a forgácsolás és a hűtés érdekében. A berendezés egy forgácsszállító kocsival is fel van szerelve, ami nagyon kényelmes a vasforgácsok szállításához. Ez a berendezés belső és külső hűtőrendszerrel van felszerelve a marókhoz. Nagy sebességű fúráskor a marókat belső víz, könnyű maráskor pedig külső víz hűti.
Alacsony vízszint riasztás
1) Amikor a szűrőben lévő hűtőfolyadék szintje eléri a középső folyadékszintet, a rendszer automatikusan beindítja a motort, és a forgácselszívóban lévő hűtőfolyadék automatikusan a szűrőbe áramlik. Amikor a folyadékszint eléri a magas szintet, a motor automatikusan leáll.
2) Amikor a szűrőben lévő hűtőfolyadék szintje alacsony, a rendszer automatikusan riasztást ad a folyadékszintmérőn, az orsó automatikusan visszahúzza a szerszámot, és a gép felfüggeszti a munkát.
9)Központi kimeneti szűrőrendszer:
A gép alapfelszereltségként központi vízszűrő rendszerrel van felszerelve, amely hatékonyan kiszűri a hűtőfolyadékban lévő szennyeződéseket. A belső vízpermet-rendszer megakadályozza, hogy a vascsapok a szerszámon összegubancolódjanak a megmunkálás során, csökkentve a szerszámkopást, meghosszabbítva a szerszám élettartamát, javítva a munkadarab felületi minőségét. A penge hegyének nagynyomású vízkivezető csapja jól védi a munkadarab felületét, védi a nagysebességű forgócsatlakozót, megakadályozza a szennyeződések eltömődését a forgócsatlakozásban, és javítja a munkadarab általános minőségét és a munkahatékonyságot.
10)Golyóscsavarral és motorral integrált ülés:
A motor alaplapja egy nagy koncentrikusságú termék, amely összeköti a golyósorsót és a motort. A beépített ferde hatásvonalú párosított csapágy (C5 pontossági osztály) javítja a pontosságot és biztosítja a golyósorsó nulla axiális hézagát a motor előre- és hátrameneti forgása közben. Különösen alkalmas nagy sebességű berendezésekhez.
Szerelési pontosság: a golyósorsó és a motor a motor alapján keresztül egybe van szerelve. Csökkentse a motortengely és a golyósorsó tengelyének koncentrikus hibáját, szabályozza azt plusz-mínusz 0,01 mm-re, és a végfelület merőlegessége 0,01 mm legyen.
11)Négykarmos önközpontosító asztal(választható)
Az önközpontosító berendezés munkaasztala négypofás hidraulikus önközpontosító tokmánnyal van felszerelve. A munkadarab automatikusan központosítható egyetlen szorítóban anélkül, hogy minden egyes munkadarabnak járőröznie kellene a középpont megtalálása érdekében. A befogás gyors és kényelmes.
Oldja meg azt a problémát, hogy az 1600 mm-nél kisebb átmérőjű indexkörrel rendelkező munkadarabot az előtolás után a lemez megnyomásával, majd a középpont keresésével rögzítik, ami kevesebb időt vesz igénybe és hosszabb befogási időt vesz igénybe, mint a feldolgozási idő.
Az önállóan kifejlesztett, nagy pofás löketű, önközpontosító négypofás tokmány megnehezíti, hogy a munkadarab hozzáérjen a pofához befogáskor. A szalagszerkezet betéttel van ellátva. Ez megoldja azt a helyzetet, hogy a piacon kapható hidraulikus vagy pneumatikus pofáknak kicsi a mozgástere, és a nagy munkadarabok emeléskor a pofáknak ütődhetnek, károsítva a tokmányt.
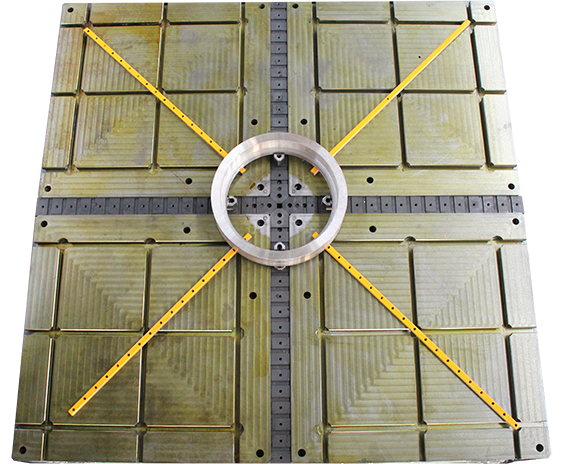
A munkapad négy pofája szétszerelhető stílusú, a hátsó munkapad eltávolítása pedig egy normál platform, saját T-horonnyal. Ezáltal a gyűrűn kívül más munkadarabok alkalmazási köre is bővíthető.
Specifikáción
| Modell | BOSM-DT1010 | BOSM-DT2010 | BOSM-DT2016 | BOSM-DT2525 | |
| Munkaméret | Hossz*Szélesség (mm) | 1000x1000 | 2000x1000 | 2000x1600 | 2500x2500 |
| Függőleges fúrófej | Orsó kúposság | BT40/BT50 | BT40/BT50 | BT40/BT50 | BT40/BT50 |
| Fúrási átmérő (mm) | Φ40/Φ60 | Φ40/Φ60 | Φ40/Φ60 | Φ40/Φ60 | |
| Menetfúró átmérő (mm) | M24 / M36 | M24 / M36 | M24 / M36 | M24 / M36 | |
| Orsósebesség (ford/perc) | 30~3000 | 30~3000 | 30~3000 | 30~3000 | |
| Orsóteljesítmény (kW) | 15/22 | 15/22 | 15/22 | 15/22 | |
| Távolság az orsó alsó végétől a munkafelületig (mm) | 200~600 / 400~800 | 200~600 / 400~800 | 200~600 / 400~800 | 200~600 / 400~800 | |
| Ismételje meg a pozicionálási pontosságot (X/Y/Z) | X/Y/Z | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm |
| Bruttó tömeg (T) | 8.5 | 11 | 13.5 | 16,5 | |
| Magazin eszköz | Vonalszerszám-tár | ||||
Minőségellenőrzés
A Bosman minden egyes gépét a brit RENISHAW cég lézeres interferométerével kalibrálják, amely pontosan ellenőrzi és kompenzálja a menetemelkedési hibákat, a holtjátékot, a pozicionálási pontosságot és az ismételt pozicionálási pontosságot, hogy biztosítsa a gép dinamikus, statikus stabilitását és megmunkálási pontosságát. . Gömbrúdteszt Minden gép a brit RENISHAW cég gömbrúdtesztelőjét használja a valódi körpontosság és a gép geometriai pontosságának korrigálására, és egyidejűleg körforgási kísérleteket végez a gép 3D megmunkálási pontosságának és körpontosságának biztosítása érdekében.

Előtte-utána szolgáltatás
1) Szolgáltatás előtt
Az ügyfelek kéréseinek és a szükséges információk tanulmányozásán, majd mérnökeinknek adott visszajelzéseken keresztül a Bossman műszaki csapata felelős az ügyfelekkel való műszaki kommunikációért és a megoldások kidolgozásáért, segítve az ügyfeleket a megfelelő megmunkálási megoldás és a megfelelő gépek kiválasztásában.
2) Szolgáltatás után
A. A gép egy év garanciával rendelkezik, és az egész életen át tartó karbantartásért fizetett.
B. A gép célállomási kikötőbe érkezését követő egyéves jótállási időszak alatt a BOSSMAN ingyenes és időben történő karbantartási szolgáltatásokat nyújt a gép különféle, nem ember által okozott hibáira, és időben, ingyenesen kicseréli a nem ember által okozott sérülések mindenféle alkatrészét. A jótállási időszakon kívül felmerülő hibákat megfelelő díjak ellenében javítják.
C. 24 órás online, TM, Skype, e-mailes technikai támogatás, a felmerülő kérdések időben történő megoldása. Ha a probléma nem oldható meg, a BOSSMAN azonnal intézkedik az értékesítés utáni mérnök helyszíni megérkezéséről javításra, a vevőnek kell fizetnie a VISA-t, a repülőjegyeket és a szállást.
Céges webhely

Termékkategóriák
-

VC sorozatú nagy merevségű CNC megmunkáló központ...
-

HP sorozatú vízszintes mozgó oszlopos lineáris vezető...
-

HT sorozatú vízszintes mozgó oszlopos lineáris vezető...
-

VS sorozatú négysávos nagy teherbírású CNC megmunkáló...
-

V sorozatú CNC megmunkálóközpont nagy merevséggel
-

X sorozatú dupla oszlopos CNC megmunkálóközpont
-

Vízszintes 5 tengelyes CNC megmunkálóközpont TKG1600
-

CNC függőleges esztergálás és marás kompozit középponti...
-

Nagysebességű CNC megmunkáló központ GM sorozat
-

Nagysebességű CNC marás GT sorozat
-

Kétorsós CNC eszterga SK32
-

CNC függőleges megmunkáló központ RFTV510 kerekekhez