


Az ideálisCNC esztergáló gépA 2025-ös évre vonatkozó elképzelések teljes mértékben az Ön konkrét működési igényeitől függenek. A megfelelő CNC esztergának kiválasztása stratégiai befektetés a jövőbeli hatékonyság és jövedelmezőség érdekében. Ez biztosítja, hogy Ön termeljenNagy pontosságú esztergáló alkatrészekhatékonyan. EgyKínai CNC esztergáló gépgyártóváltozatos lehetőségeket kínálhat a termelési céljai eléréséhez. Ez az útmutató segít eligazodni a lehetőségek között, hogy megtalálja az optimális megoldást.CNC esztergáló központVegyünk egyIntelligens CNC gyártásmegoldás a fejlett automatizáláshoz és az adatelemzéshez.
Főbb tanulságok
- Válasszon egyCNC esztergáló gépaz Ön konkrét igényei alapján, például a gyártott alkatrészek méretétől és a felhasznált anyagoktól.
- A különböző gépek, mint például a vízszintes, függőleges, svájci típusú és többtengelyes gépek, mindegyike speciális erősségekkel rendelkezik a különböző típusú munkákhoz.
- Az olyan automatizálási eszközök, mint a rúdadagolók és a robotok, segítenek a gépeknek hosszabb ideig működni és több alkatrészt gyártani folyamatos emberi segítség nélkül.
- A gép fontos részletei, mint például az orsóteljesítmény, az alkatrészméret-korlátok és a szerszámkapacitás, befolyásolják, hogy a gép milyen jól működik a feladatok elvégzéséhez.
- A jó forgács- és hűtőrendszerek fontosak a gép zökkenőmentes működéséhez, a szerszámok élettartamának meghosszabbításához és az alkatrészek jó megjelenésének megőrzéséhez.
CNC esztergagép típusok kategorizálása az Ön igényei szerint
A megfelelő CNC esztergák kiválasztása a különböző elérhető típusok megértésével kezdődik. Minden gép egyedi erősségeket kínál a különféle termelési igényekhez.
Vízszintes CNC esztergák
A vízszintes CNC esztergák számos gyártási környezetben igazi igáslovak. Kiválóan kezelhetők.nagy átmérőjű alkatrészek, például tengelyek és hengerekAz olyan iparágak, mint az olaj- és gázipar, valamint a nehézgépgyártás gyakran használják ezeket a gépeket. Nagyszerűek sorozatgyártásra is, mivel hatékonyan dolgoznak fel sok azonos alkatrészt. Ez biztosítja az állandó minőséget minimális beállítási idővel.
Ezek a gépek kínálnakrobusztus tartószerkezet nehéz munkadarabokhozEz a merevség fokozza a stabilitást és csökkenti a rezgéseket a megmunkálás során. A kezelők könnyen hozzáférhetnek a munkadarabhoz és a szerszámokhoz, ami leegyszerűsíti a beállítást és a karbantartást. A vízszintes CNC gépek gyakran nagyobb automatikus szerszámváltókkal (ATC-kkel) vannak felszerelve. Egyes gépek a következővel kezdődnek:60-90 szerszám, és a kapacitás 120 vagy akár 240 szerszámra is bővíthető. Ez több munkát és kevesebb kézi beavatkozást tesz lehetővé. A vízszintes megmunkálóközpontok a palettás rendszerekhez is nagyon jól alkalmazkodnak. Míg a függőleges gépek palettaváltókkal is rendelkezhetnek, a vízszintes gépek jobban megfelelnek a lineáris palettás rendszerekhez. Nagyobb hatékonyságot érhetnek el, egy standard PC2-vel néha körülbelül 85%-ot, szemben az önálló függőleges gép 40%-ával. Ezeknek a gépeknek a B-tengely funkciója lehetővé teszi több alkatrész egyidejű megmunkálását egy sírkő segítségével. Ez jelentősen növeli a termelékenységet, mivel a kezelők előkészíthetik a következő sírkövet, miközben egy ciklus fut. Ideális olyan feladatokhoz, amelyek több oldalon történő megmunkálást igényelnek, vagy összetett szerszámpályákhoz.
Függőleges CNC esztergagépek
Függőleges CNC esztergákA gyakran VTL-nek nevezett emelőszerkezetek kiválóan alkalmasak speciális alkalmazásokhoz. Különösen jók nehéz munkadarabokhoz, főként azokhoz, amelyek mozgatásához daru vagy automatizálás szükséges.A gravitáció segít a munkadarab rögzítésébenegy VTL-en. Ez növeli a stabilitást és csökkenti a nagy szorítónyomás szükségességét, ami a kényes alkatrészek számára előnyös. A VTL-ek emellett helyet is takarítanak meg alapterületen. Elfoglaljákkevesebb alapterületa vízszintes esztergaközpontokhoz képest, ami lehetővé teszi több gép elhelyezését ugyanazon a területen. Egy függőleges eszterga akár csaka lábnyom feleegy vízszintes eszterga. Ez nagy előnyt jelent a korlátozott hellyel rendelkező műhelyek számára.
A függőleges gépek ideálisak nem megfelelő alakú alkatrészekhez is. Ezek olyan alkatrészek, amelyek szokatlan geometriájuk miatt összetett rögzítést igényelnek. Jól működnek olyan kényes munkadaraboknál is, amelyekhez alacsony szorítónyomás szükséges a sérülések elkerülése érdekében. A munkadarab súlya egyenesen a gép alapjába süllyed. Ez megakadályozza a tengelyen kívüli terheléseket az orsón. A függőleges gépek hatékonyan kezelik az összetett és a megszakított forgácsolású alkatrészeket. A kiegyensúlyozatlan munkadarabokat is jól kezelik.
Svájci típusú CNC esztergagépek
A svájci típusú CNC esztergák a precízió specialistái. Széles körben használják őket olyan iparágakban, mint aorvostechnikai eszközök gyártása, repülőgépipar és elektronikaEzek a gépek tökéletesek kisméretű, bonyolult, nagy pontosságú alkatrészek gyártásához. Ide tartoznak az orvosi implantátumok, repülőgépipari alkatrészek, óraalkatrészek, hidraulikus szerelvények és elektromos csatlakozók. Gyakoriak a következő területeken is:autóiparItt felfüggesztésekhez, kerekekhez, fékekhez, sebességváltókhoz, motorokhoz, kipufogó- és üzemanyagrendszerekhez, valamint elektromos rendszerekhez gyártanak alkatrészeket. Különösen alkalmasak vékony falú, mély bevágású, karcsú kialakítású és finom jellemzőkkel rendelkező összetett alkatrészekhez.
A svájci típusú gépek nagyon szűk tűréshatárokat érnek el. Olyan szoros tűréshatárokat tudnak tartani, mint±0,0005 hüvelyk, az alkatrész geometriájától és anyagától függően. Egyesek akár ultraszűk tűréshatárokat is elérhetnek, egészen±0,0002 hüvelyk vagy két mikron1/16 hüvelyktől 2 5/8 hüvelykig terjedő alkatrészeket tudnak megmunkálni. Akár 1-1/4 hüvelykes körátmérőjű mikroalkatrészeket is képesek esztergálni. Akár 0,125 hüvelykes átmérőjű alkatrészeket is képesek esztergálni. Ezek a gépek akár 1,259 hüvelyk (32 mm) átmérőjű alkatrészeket is képesek megmunkálni.
Többtengelyes CNC esztergaközpontok
A többtengelyes CNC esztergaközpontok a megmunkálási technológia csúcsát képviselik. Egyetlen gépben egyesítik az esztergálási, marási és fúrási műveleteket. Ez a képesség lehetővé teszi számukra, hogy egyetlen beállítással rendkívül összetett alkatrészeket hozzanak létre. Az olyan iparágak, mint a repülőgépipar, az orvostudomány és az autóipar nagymértékben támaszkodnak ezekre a gépekre a bonyolult alkatrészek előállításához. Komplex geometriájú és szűk tűréshatárokkal rendelkező alkatrészeket gyártanak.
Ezek a fejlett gépekoptimalizálja a szerszám orientációjátEz maximális hatékonysághoz és pontossághoz vezet. Gyorsabb ciklusokat érnek el, és jelentős időt takarítanak meg a feladatok közötti átmenetek minimalizálásával. A többfunkciós CNC megmunkálás automatizálása az emberi hibák kockázatát is csökkenti. Ez csökkenti az utómunkálatokat és a 3 tengelyes gépeknél gyakran előforduló késéseket. A többfunkciós gépek kiváló pontosságot és precizitást biztosítanak. Bonyolult terveket is képesek kezelni kézi beállítások vagy átszerelés nélkül.
Az 5 vagy több tengelyes gépek mélyebb, precíziós vágásokat és formákat tudnak készíteni. A kezelőknek nem kell eltávolítaniuk vagy áthelyezniük a munkadarabot. A több tengely megkönnyíti az összetett tervek létrehozását.nagyobb pontosságA többfunkciós CNC megmunkálás több műveletet hajt végre kézi szerszámváltás nélkül. Számítógéppel vezérelt vágást és pozicionálást használ a hibák csökkentése érdekében. Az integrált alkatrész-bemérőzés lehetővé teszi az automatizált ellenőrzést és korrekciókat. Ezek a gépek tisztább, jobb minőségű felületeket eredményeznek. A rövidebb szerszámok csökkentik a gép rezgésének hatásait. A többfunkciós CNC megmunkálás olyan műveleteket kombinál, mint a fúrás, esztergálás és köszörülés, egyetlen gyártási fázisban. Ez kiküszöböli az átmeneti szakaszokat. Lehetővé teszi összetett geometriák létrehozását is azáltal, hogy a szerszámokat különböző felületek és szögek mentén orientálja.
Az öttengelyes megmunkálás szigorúbb tűréshatárokat és simább felületeket eredményez. Kevesebb beállítással optimális vágási szögeket tart fenn. Kis és közepes mennyiségű, összetett alkatrészek esetén az 5-tengelyes megmunkálás csökkenti a beállítási időt. Emellett javítja az ismételhetőséget is. Ezek a megoldások ideálisak olyan alkatrészekhez, amelyek több oldalon, kritikus tűréshatárokkal rendelkeznek, és megmunkálást igényelnek. Akkor is jól működnek, ha a szerszámhozzáférés korlátozott a szabványos tájolásokban. Az öttengelyes megmunkálás jellemzően a következő pontossági tartományt éri el:±0,01–0,02 mm (±0,0004–0,0008 hüvelyk)Optimális körülmények között elérheti a ±0,005 mm-t (±0,0002 hüvelyk) kritikus repülőgépipari vagy orvosi alkatrészek esetében. Ez lényegesen jobb, mint az általános CNC marás ±0,05 mm-es (±0,002 hüvelykes) értéke.
A többtengelyes CNC gépek nagyobb pontosságot kínálnak. Pontosan megmunkált és simább alkatrészeket állítanak elő. Ezeket az alkatrészeket nehéz vagy lehetetlen megmunkálni 3 tengelyes gépekkel. Lehetővé teszik az összetett geometriák egyetlen beállítással történő előállítását. Ez kiküszöböli a munkadarab áthelyezésének szükségességét, ami rontja a pontosságot. A többtengelyes megmunkálás növeli a gyártási sebességet. Több anyag eltávolítását teszi lehetővé fordulatonként. A kibővített szerszámozási képességeknek és az egyidejű megmunkálásnak köszönhetően javítja a ciklusidőket is. Ezek a gépek egyetlen beállítással végzik az összetett geometriák összes marási és esztergálási műveletét. Ez gyorsabb gyártáshoz, minimalizált üzemeltetési költségekhez és a hibák csökkentéséhez vezet. A munkadarabok több dimenzión keresztüli mozgatásának képessége anyagleválasztás nélkül mély vágásokat és összetett formákat tesz lehetővé. A magasabb tengelyek a komplex tervek jobb és nagyobb pontosságú kezelését teszik lehetővé. A rövidebb forgácsolószerszámok, amelyek közelebb vannak az anyaghoz, jobb felületi minőséget eredményeznek. Ez csökkenti a megmunkálási rezgést és minimalizálja a további simítások szükségességét. A többtengelyes gépek a különböző fúrási alkalmazások során is megőrzik a pontosságot. Az alkatrészek megtartják a pozíciójukat, a további tengelyek pedig szűkebb, összetettebb szögeket érnek el a finomabb felületek érdekében.
Ez a fejlett képesség azonban nagyobb befektetéssel jár.Egy belépő szintű 2 tengelyes CNC eszterga akár 5000 dollárnál is kevesebbe kerülhet.. Egy 3 tengelyes megmunkálóközpont ára jellemzően 50 000 és 125 000 dollár között mozog.Ezzel szemben egy 5 tengelyes CNC gép ára 200 000 dollártól indul, sokuk meghaladja az 500 000 dollárt. A nagyobb, 6 vagy több tengellyel rendelkező ipari megmunkálóközpontok ára 250 000 és 500 000 dollár között mozoghat. Ez a magasabb költség a megnövekedett komplexitást, pontosságot és sokoldalúságot tükrözi.
| Géptípus | Tipikus költségtartomány |
|---|---|
| 3 tengelyes megmunkálóközpont | 50 000–125 000 dollár |
| 5 tengelyes CNC | 200 000 dollár felett (sokan 500 000 dollár felett) |
| 6 tengelyes és nagyobb ipari megmunkálóközpontok | 250 000–500 000 dollár |
Anyag- és alkatrészjellemzők összehangolása CNC esztergagéppel
A helyes kiválasztásaCNC esztergáló gépA megmunkálás során gondosan mérlegelni kell a feldolgozott anyagokat és az alkatrészek sajátos jellemzőit. Ezek a tényezők közvetlenül befolyásolják a gép teljesítményét, merevségét és precíziós képességeit.
Anyagtípus és keménység szempontjai
Az anyag típusa és keménysége jelentősen befolyásolja a szerszámválasztást és a gép teljesítményét. A keményebb anyagok robusztusabb gépeket és speciális szerszámokat igényelnek. Például a nagyobb anyagkeménység jellemzően nagyobb szilárdságot jelent. Ez nagyobb forgácsolóerőket eredményez, és nagyobb teljesítményt igényel a gép orsójától. A keményebb anyag abrazívabb is, ami felgyorsítja a vágóél kopását. Egyes anyagok, mint például az ausztenites rozsdamentes acél, gyorsan keményednek. Ez speciális megmunkálási stratégiákat tesz szükségessé.
Az optimális megmunkálási paraméterek nagymértékben függenekgép merevsége, a szerszámgeometria és a hűtőfolyadék-adagolás. A drámaian megnövelt forgácsolási mélység jelentősen növelheti a szükséges orsóteljesítményt és a rezgés kockázatát. Ez kiemeli a gép merevségének fontosságát.
Íme egy útmutató az ajánlott szerszámanyagokhoza munkadarab keménysége alapján:
| Munkadarab keménysége | Ajánlott szerszámanyag | Elsődleges kopási mechanizmus | Bevonatolási stratégia (példa) |
|---|---|---|---|
| Lágy (<150 HB) | Nagysebességű acél (HSS), bevonat nélküli keményfém | Tapadás, élrátétképződés (BUE) | Nincs/sima felület |
| Közepes (150-300 HB) | Bevonatos keményfém (Cermet) | Diffúzió, kráterkopás | TiN, TiAlN |
| Kemény (45-65 HRC) | Cermet, kerámia, bevonatos keményfém | Kopás, hősokk | AlTiN, Al₂O₃ |
| Nagyon kemény (>65 HRC) | Polikristályos köbös bór-nitrid (PCBN) | Magas hőmérsékletű abrazív kopás | CVD (kémiai gőzfázisú leválasztás) |
A munkadarab keménységének növelésekor módosítani kell a forgácsolási paramétereket.
| Paraméter | A megnövekedett munkadarab keménységének hatása | Stratégiai kiigazítás |
|---|---|---|
| Vágási sebesség (Vc) | Növeli a szerszámcsúcs hőterhelését. | Csökkentse a Vc értéket a hőkezelés és a diffúziós kopás lassítása érdekében. |
| Előtolási sebesség (f) | Növeli a forgácsolóerőt; megakadályozhatja az alakváltozási keményedést. | Tartsa fenn vagy kissé növelje az f értéket, hogy a szerszám mindig az előző vágás edzett rétege alatt vágjon. |
| Forgácsolási mélység (ap) | Drámaian megnöveli a szükséges orsóteljesítményt és a rezgés kockázatát. | Csökkentse az ap értéket és növelje a radiális elmozdulást (ae) (pl. trochoidális marásnál) a jobb hőeloszlás érdekében. |
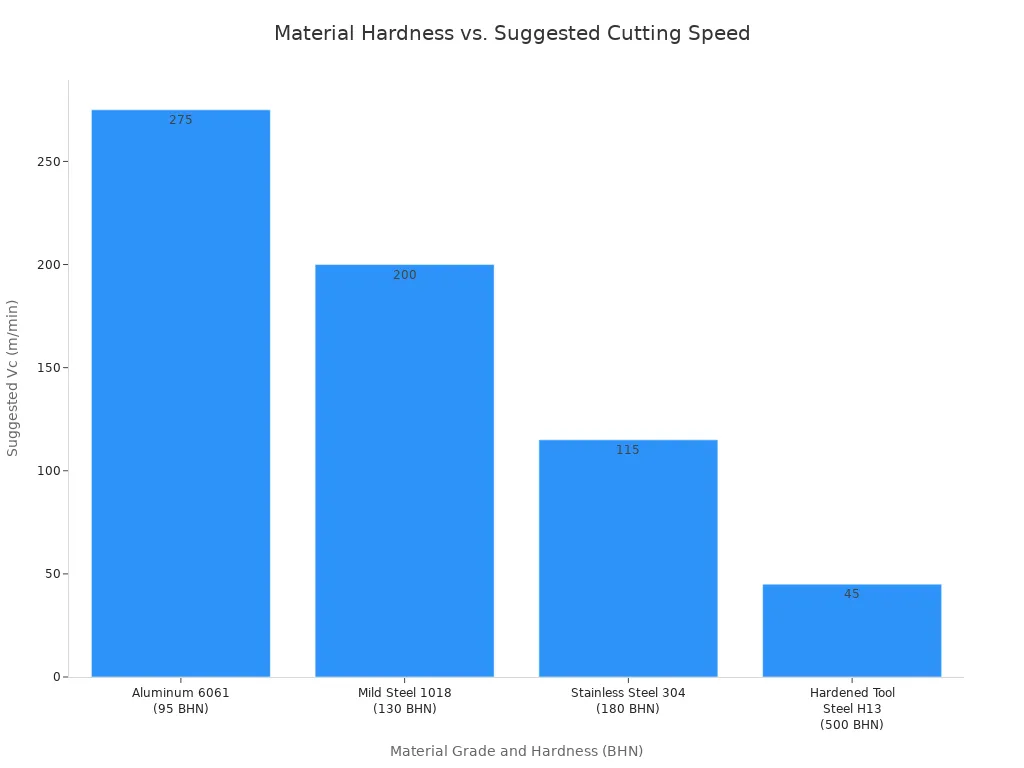
Ez a diagram az anyag keménysége és a javasolt forgácsolási sebesség közötti összefüggést szemlélteti:
A nagy szilárdságú ötvözetek, mint például a rozsdamentes acél, az Inconel 625, a Monel 400 és 500, a 17-4PH, a 13-8 és a Nitronic 60 megmunkálásához jelentős nyomatékra van szükség, különösen alacsonyabb sebességeknél. Az olyan műveletek végrehajtásakor, mint az ásófúrás vagy a nagyobb csigafúrók használata ezekben az anyagokban, a nyomaték kulcsfontosságú. Bár a lóerő fontos, a megfelelő nyomaték, különösen alacsony fordulatszámon, elengedhetetlen ezeknek a kihívást jelentő ötvözeteknek a hatékony megmunkálásához.
Vegye figyelembe ezeket az orsóspecifikációkat igényes anyagokhoz:
| Orsó típusa | FORDULAT | HP | Nyomaték (ft-lbs) |
|---|---|---|---|
| Standard | 8000 | 17,5 | 60 (1500 fordulat/percnél) |
| Nagy nyomaték | 8000 | 17,5 | 120 (375 fordulat/percnél) |
Íme néhány általános irányelv a különböző anyagminőségekhez:
| Anyagminőség | Keménység (BHN) | Javasolt Vc (m/perc) (keményfém szerszám) | Javasolt fz (mm/fog) (Marás) |
|---|---|---|---|
| Alumínium 6061 | 95 | 200 – 350 | 0,08 – 0,15 |
| Lágyacél 1018 | 130 | 150 – 250 | 0,06 – 0,12 |
| 304-es rozsdamentes acél | 180 | 80 – 150 | 0,05 – 0,10 |
| Edzett szerszámacél H13 | 50 HRC (~500 BHN) | 30 – 60 | 0,01 – 0,04 |
Alkatrészméret és súlykorlátozások
Az alkatrészek fizikai méretei és súlya közvetlenül meghatározza a szükséges CNC eszterggép méretét és kapacitását. A gép fizikai méretei, beleértve az ágy hosszát és az ágy feletti elfordulást, határozzák meg a maximális alkatrészméretet. Például a megmunkálható maximális alkatrészméret lehet200 mm átmérőjű és 500 mm hosszúAz „ágy feletti elfordulás” konkrétan azt a legnagyobb átmérőt határozza meg, amelyet egy munkadarab elérhet anélkül, hogy az ütközne az esztergaágyzal. Ha az ágy feletti elfordulás 200 mm, akkor a tényleges alkatrész átmérőjének valamivel kisebbnek kell lennie a szerszámhézag biztosítása érdekében.
A legtöbb szabványos CNC gép akár 2000 font súlyú alkatrészeket is megmunkál. A nagy igénybevételre tervezett robusztus gépek azonban 10 000 fontot vagy többet is elbírnak. Egyes műhelyek maximális súlykorlátozást vezettek be az alkatrészekre, például 500 kg-ot. Ez megvédi a berendezéseiket a tengelyek vagy orsók nagyon nehéz alkatrészek által okozott sérüléseitől.
Íme a különböző esztergagépek tipikus maximális méretei:
| Géptípus | Max. átmérő (mm) | Max. hossz (mm) |
|---|---|---|
| CNC esztergált alkatrészek | 5 – 1000 | Akár 2000 |
| CNC eszterga | 400 | 1000 |
| Nagy teherbírású CNC esztergaközpont | 1000 | 2000 |
A munkadarab konfigurációjához kapcsolódó számos tényező is befolyásolja a tokmány kiválasztásátés a gép képességei:
- Munkadarab konfigurációAz alkatrész alakja és mérete elsődleges tényezők. A köracél egyszerű, de az egyenetlen alakú öntvények vagy kovácsolt darabok gondos tervezést igényelnek.
- SzimmetriaAz aszimmetrikus alkatrészek (pl. peremmel vagy kitámasztóval) befolyásolhatják a sebességet és az egyensúlyt. Ez potenciálisan ellensúlyozást vagy a feldolgozási sebesség csökkentését teheti szükségessé.
- Alkatrész merevségeA vékony falú alkatrészek standard befogással deformálódhatnak. Ehhez olyan tokmányokra van szükség, mint a patronos vagy membrános tokmányok, vagy csökkentett szorítóerő.
- Gépi képességekA gép lengési szabad mozgásterének el kell fogadnia a tokmányt, az alkatrészt és a szerszámokat. A gép teljes munkaterülete korlátozhatja a lehetőségeket.
Szükséges tűrések és felületkezelés
Az alkatrészek által megkövetelt pontosság közvetlenül befolyásolja a kiválasztott CNC esztergógép típusát és minőségét. Általános CNC megmunkálás esetén a standard tűréshatár körülbelül±0,005 hüvelyk (0,127 mm)Sok alkalmazás azonban sokkal szigorúbb tűréshatárokat igényel.
A különböző tűrésosztályok eltérő gépi képességeket igényelnek:
| Tolerancia osztály | Tartomány (hüvelyk) | Tartomány (mm) |
|---|---|---|
| Standard | ±0,005″ | ±0,13 mm |
| Nagy pontosságú | ±0,001″ vagy jobb | ±0,025 mm vagy jobb |
| Rendkívül szoros | ±0,0002″ és ±0,0005″ között | ±0,00508 mm-től ±0,0127 mm-ig |
A kiváló felületminőség eléréséhez nagy merevségű, precíz vezérlésű, valamint gyakran speciális szerszámozási és forgácsolási stratégiákat alkalmazó gépre is szükség van. A nagy pontosságú munkákhoz tervezett gépek jellemzően jobb rezgéscsillapítást és finomabb mozgásvezérlést kínálnak, ami simább felületeket eredményez.
CNC esztergáló gép alkatrészeinek komplexitásának és működésének felmérése

CNC esztergák kiválasztásakor vegye figyelembe a gyártani kívánt alkatrészek összetettségét. A gép tulajdonságai közvetlenül befolyásolják, hogy milyen hatékonyan kezeli a bonyolult terveket és a többszörös műveleteket.
Élő szerszámok komplex alkatrészekhez
A meghajtott szerszámok egy hagyományos esztergát egysokoldalú megmunkálóközpontLehetővé teszi a gép számára marási, fúrási, menetfúrási és egyéb műveletek elvégzését anélkül, hogy az alkatrészt egy másik gépre kellene helyezni. Ez a képesség olyan, mintha egy marógép lenne közvetlenül az esztergába építve.
A meghajtott szerszámok hatékonyan létrehoznak egy marót az esztergában, lehetővé téve a másodlagos műveleteket, mint például a fúrás, menetfúrás, furatkiegyenlítés és vágás. A műveletek egyetlen, automatizált munkaállomásra korlátozása minimális beállítási és kezelési időt, nagyobb pontosságot és állandóbb alkatrészminőséget garantál. Az élő szerszámokkal kihagyhatjuk az időigényes alkatrész-áthelyezéseket, és ehelyett egyetlen gépen dolgozhatunk. A csökkent emberi beavatkozás kevesebb teret jelent az emberi hibáknak, és jobb minőségellenőrzést biztosít az alkatrészek számára.
A meghajtott szerszámok számos előnnyel járnak. Lehetővé teszik a következőket:sok művelet egyetlen beállításban, ami egyszerűsíti az eljárásokat és lerövidítheti a ciklusidőket. A gyártási idő is jelentősen csökken a fejlett fogaskerekek és csapágyak miatt, ami gyorsabb és hatékonyabb alkatrészgyártást eredményez. A megmunkálás során a nullapontok megőrzése kiküszöböli a gépek közötti anyagátvitelből eredő hibákat, jelentős időmegtakarítást és a munkafolyamatok hatékonyságának javítását eredményezve. Pontosabb megmunkálás érhető el a szerszámcserék számának csökkentésével, az emberi hibák minimalizálásával és a magas minőség fenntartásával. A többcélú képességek lehetővé teszik a különböző műveletek, például a marás és a fúrás egyetlen beállítással történő elvégzését, egyszerűsítve a termelést és szélesítve az alkalmazási kört. A bonyolult megmunkálási műveletek egyetlen menetben elvégezhetők, ami egyszerűsíti a beállítást, csökkenti a gyártási munkaerőköltségeket és csökkenti az átfutási időket.
Alsóorsó kétoldalas megmunkáláshoz
Az ellenorsó forradalmi változást hozhat azoknál az alkatrészeknél, amelyek mindkét oldalon megmunkálást igényelnek. Ez a funkció lehetővé teszi a gép számára, hogy kivegye az alkatrészt a főorsóból, megfordítsa, és ugyanabban a beállításban megmunkálja a másik oldalt is. Ez kiküszöböli a kézi újrabefogás szükségességét, ami időt takarít meg és javítja a pontosságot.
Mindkét végén munkát igénylő alkatrészek, például tengelyek, szelepek és szerelvények, nagy hasznát veszik ennek. Az olyan iparágak, mint az autóipar, az orvostudomány, valamint a repülőgépipar és a védelem, gyakran használnak mellékorsókat. Például az autóipar motor-, sebességváltó- és hajtáslánc-alkatrészekhez használja őket. Az orvosi alkalmazások közé tartoznak az összetett ortopédiai implantátumok, mint például a csontcsavarok és a sebészeti eszközök. A repülőgépipar és a védelem nagy szilárdságú rögzítőelemekből, hidraulikus szerelvényekből és irányítórendszer-alkatrészekből profitál. Ezek az iparágak a mellékorsók képességeire támaszkodnak a megbízható gyártás érdekében.nagy pontosságú alkatrészek.
Y-tengely és B-tengely képességei
Az Y és B tengely képességei tovább bővítik a CNC esztergák sokoldalúságát. Az Y tengely lehetővé teszi, hogy a forgácsolószerszám merőlegesen mozogjon a fő esztergálási tengelyre, lehetővé téve a középponttól eltérő fúrási és marási műveleteket. Ez azt jelenti, hogy olyan jellemzőket hozhat létre, mint a reteszhornyok vagy sík felületek egy esztergált alkatrészen. A B tengely funkciója forgó mozgást biztosít a szerszámnak, lehetővé téve, hogy különböző szögekben közelítse meg a munkadarabot. Ez kulcsfontosságú a többfelületű megmunkáláshoz és az összetett alkatrészek könnyű kezeléséhez. Mind az Y tengely, mind a B tengely hozzájárul a „DONE IN ONE® műveletek, az alkatrészek egyetlen beállítással történő feldolgozása. Ez jelentősen csökkenti a beállítási időt és javítja az általános hatékonyságot.
Központon kívüli fúrási és marási műveletek
Az excentrikus fúrási és marási műveletek jelentősen kibővítik a CNC esztergák képességeit. Ezek a műveletek lehetővé teszik a gép számára, hogy olyan jellemzőket hozzon létre, amelyek nem tökéletesen középre illeszkednek az alkatrész forgástengelyéhez. Gondoljon csak egy kissé oldalra tolódott furat fúrására, vagy egy sík felület marására egy kerek alkatrészre. A hagyományos esztergák nem tudták elvégezni ezeket a feladatokat anélkül, hogy az alkatrészt külön marógépre kellett volna helyezni.
A modern CNC esztergaközpontok, különösen az Y-tengelyes és hajtott szerszámokkal rendelkezők, lehetővé teszik ezeket a műveleteket. Az Y-tengely a forgácsolószerszámot merőlegesen mozgatja a fő esztergálási tengelyre. Ez a mozgás lehetővé teszi, hogy a szerszám az alkatrész átmérőjén különböző pontokat érjen el. A hajtott szerszámok, amint azt korábban tárgyaltuk, forgó szerszámokat biztosítanak, mint például fúrók és marók. Amikor ez a két tulajdonság egyesül, a gép összetett marási és fúrási feladatokat végezhet közvetlenül az esztergált alkatrészen.
Például egy gép képes egy sor csavarfuratot fúrni egy karima köré, vagy kulcslyukat marni egy tengelybe. Bonyolult zsebeket vagy hornyokat is létrehozhat egy hengeres alkatrész oldalán. Ez a képesség hihetetlenül értékes azoknál az alkatrészeknél, amelyek több, nem koncentrikus jellemzőt igényelnek.
Az egyetlen gépen végzett, középponttól eltérő műveletek jelentős időt takarítanak meg és csökkentik a lehetséges hibákat. A kezelőknek nem kell kioldaniuk a munkadarabot, áthelyezniük egy másik gépre, majd újra befogniuk. Minden egyes áthelyezés magában hordozza a beállítási hibák lehetőségét, ami befolyásolja az alkatrész pontosságát.
Ez az integrált megközelítés nagyobb pontosságot és következetességet biztosít. Emellett egyszerűsíti a gyártási folyamatot. A vállalatok számos összetett alkatrész esetében „egyetlen gépen” megmunkálják a termékeket. Ez azt jelenti, hogy egyetlen gép végzi el az összes műveletet a nyersanyagtól a kész alkatrészig. Ez a hatékonyság növeli a termelékenységet és csökkenti az általános termelési költségeket. Emellett csökkenti az összetett alkatrészek átfutási idejét is.
Vegye figyelembe ezeket az előnyöket:
- Rövidebb beállítási időNincs szükség alkatrészek mozgatására a gépek között.
- Fokozott pontosság: Kiküszöböli a hibákat több beállításból is.
- Fokozott hatékonyságGyorsabb termelési ciklusok.
- Nagyobb alkatrész-komplexitásOlyan sajátosságokat hoz létre, amelyek korábban esztergán nem voltak lehetségesek.
Az excentrikus fúrási és marási képességek elengedhetetlenek a bonyolult alkatrészeket gyártó gyártók számára olyan iparágakban, mint a repülőgépipar, az orvostudomány és az autóipar. Ezek segítenek hatékonyan létrehozni precíz, nem koncentrikus jellemzőkkel rendelkező alkatrészeket.
Az automatizálás integrálása CNC esztergával a hatékonyság érdekében
Az automatizálás integrálása a gyártási folyamatba jelentősen növeli a termelékenységet és csökkenti a működési költségeket. ModernCNC esztergákgyakran olyan funkciókkal rendelkeznek, amelyek lehetővé teszik a zökkenőmentes automatizálást, átalakítva a gyártósort.
Rúdadagoló integráció a folyamatos termeléshez
A rúdadagolók elengedhetetlenek a folyamatos, felügyelet nélküli termeléshez. Automatikusan ellátják a nyersanyagot a géppel, lehetővé téve, hogy az hosszabb ideig működjön kezelői beavatkozás nélkül. Ez ideális nagy volumenű munkákhoz.
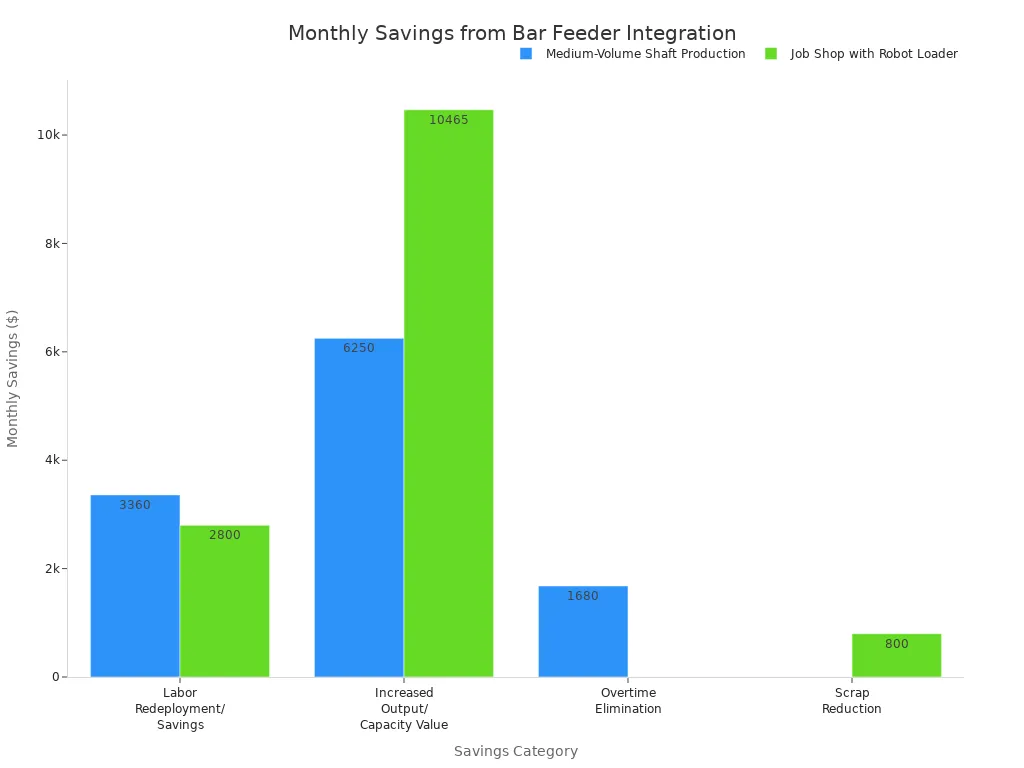
| MegtakarításKategória | 1. forgatókönyv: Közepes volumenű tengelytermelés (havi megtakarítás) | 2. forgatókönyv: Betét beszerzése robotrakodóval (havi megtakarítás) |
|---|---|---|
| Munkaerő-átcsoportosítás/megtakarítások | 3360 dollár | 2800 dollár |
| Megnövelt teljesítmény/kapacitás érték | 6250 dollár (saját gyártásból) | 10 465 dollár (a megnövekedett kihasználtságból) |
| Hosszabbításos kizárás | 1680 dollár | Nem alkalmazható |
| Hulladékcsökkentés | Nem alkalmazható | 800 dollár |
| Teljes havi megtakarítás | 11 290 dollár | 14 065 dollár |
| Megtérülési időszak | 3,1 hónap | 6,0 hónap |
A rúdadagolók integrálása jellemzően 10 percen belül megtérül12-24 hónapEzek a költségmegtakarítások elsősorban a munkaerő-megtakarításból, a megnövekedett áteresztőképességből és a selejt mennyiségének csökkenéséből származnak. A kezdeti befektetés megtérülése után a termelékenység növekedése közvetlenül hozzájárul a berendezés 8-10 éves élettartamának eredményéhez.
A különböző rúdadagoló modellek különböző rúdátmérőket és -hosszúságokat kezelnek. Például aGyors betöltésű szervo 80+6 mm és 9 mm közötti átmérőjű, valamint 28 mm és 18 mm közötti hosszúságú rudakat kezel. A GT 342 modell 3 mm és 42 mm közötti átmérőjű rudakat képes kezelni.
Robotizált be- és kirakodási megoldások
A robotizált be- és kirakodási megoldások tovább fokozzák az automatizálást azáltal, hogy precíz és következetes alkatrészeket kezelnek. Lehetővé teszik a gépek folyamatos, 24/7-es működését.A Robotiq gépkiszolgálási megoldásaalacsony kockázatú megközelítést kínál, egyéves megtérüléssel. Ez a megoldás segít visszanyerni az elveszett futási időt, és lehetővé teszi egyetlen operátor számára, hogy több kobotot kezeljen.
| Kategória | Leírás |
|---|---|
| Termelékenység | Lehetővé teszi a CNC gépek folyamatos, 24/7-es működését. |
| Költség és megtérülés | Alacsonyabb kezdeti költségekkel jár, jellemzően 12-24 hónapon belüli megtérüléssel. |
| Biztonság | Nincs szükség emberi kezelőkre az ismétlődő és nagy kockázatú rakodási feladatokban. |
| Könnyű használat | Egyszerű beállítást kínál, gyakran kód nélküli vagy kézi programozással, a gyors integráció érdekében. |
| Rugalmasság | Könnyen átprogramozható különböző gépekhez vagy alkatrésztípusokhoz. |
| Következetesség | Megbízható és pontos betöltést és elhelyezést biztosít. |
A robotizált rendszerek bevezetése megkövetelialapos kockázatértékelésekA gyártóknak azonosítaniuk kell az olyan veszélyeket, mint a mozgó alkatrészek és a becsípődési pontok. Biztonsági intézkedéseket kell bevezetniük, például vészleállítókat és összekapcsolt védőkorlátokat. A kezelők rendszeres képzése a biztonsági eljárásokról szintén kulcsfontosságú.
Palettaváltók és alkatrész-elfogók
A palettaváltók és az alkatrész-elfogók elengedhetetlenek a zökkenőmentes gyártáshoz. A rúdadagoló rendszerek lehetővé teszikmegszakítás nélküli működésaz alapanyagok automatikus adagolásával. Az alkatrész-befogók automatikusan összegyűjtik a kész alkatrészeket, kiküszöbölve a kézi kezelést és csökkentve az állásidőt.
Ezek a rendszerek lehetővé teszik a felügyelet nélküli működést hosszabb ideig, akár éjszaka is. Ez növeli a gépek kihasználtságát és termelékenységét. Az automatizálás biztosítjafolyamatos termelés, jelentősen növelve az áteresztőképességet és a hatékonyságot. Emellett csökkenti a munkaerőköltségeket, és lehetővé teszi az emberi erőforrások átcsoportosítását stratégiaibb feladatokra. Az automatizált rendszerek az emberi hibák minimalizálásával és az anyagmozgatás következetességének biztosításával fokozzák a pontosságot.
Continental Megmunkáló Vállalategy Matsuura MX 330 PC10-et vett át egy 10 palettájú rendszerrel. Ez rugalmasságot biztosított a kis volumenű munkák nappali, és a nagyobb volumenű munkák elvégzéséhez a kevés terheléssel járó éjszakai műszakokban. Ez jól mutatja, hogyan teszik lehetővé a palettacserélők a folyamatos termelést, beleértve a fényszünet nélküli gyártást is, rugalmas ütemezés és felügyelet nélküli működés révén.
A fényárban úszó gyártás megvalósítása
A fénytelen gyártás számos automatizált gyártóüzem végső célja. Ez azt jelenti, hogy a gyárak bizonyos műszakokban, gyakran éjszaka vagy hétvégén, emberi jelenlét nélkül működnek. A gépek önállóan működnek, és az anyagfeltöltéstől az alkatrészek kirakodásáig minden feladatot ellátnak. Ez a megközelítés maximalizálja a gépek kihasználtságát és jelentősen növeli a termelékenységet.
A zavartalan gyártás elérése érdekében a vállalkozások számos automatizálási technológiát integrálnak. A rúdadagolók folyamatosan ellátják a nyersanyagot a CNC esztergagépekkel. A robotizált be- és kirakodó rendszerek precízen kezelik az alkatrészeket, mozgatják azokat a gépek között vagy a raktárba. A palettaváltók és az alkatrészfogók tovább egyszerűsítik a folyamatot. A palettaváltók lehetővé teszik a gépek számára, hogy automatikusan váltsanak a különböző feladatok vagy anyagok között. Az alkatrészfogók összegyűjtik a kész alkatrészeket, megakadályozva a gépleállást.
Az automatizálásnak ez a szintje jelentős előnyöket kínál. A vállalatok folyamatos termelést érnek el, a gépeket a nap 24 órájában, a hét minden napján működtetve. Ez drámaian növeli a termelést a munkaerőköltségek növelése nélkül. Emellett csökkenti az emberi hibákat, ami egyenletesebb alkatrészminőséget és kevesebb selejtet eredményez. Továbbá a vállalkozások átcsoportosíthatják az emberi operátorokat összetettebb feladatokra, például programozásra, karbantartásra vagy minőségellenőrzésre. Ez optimalizálja a munkaerőt.
A fényárban úszó gyártás egy gyárat rendkívül hatékony, önellátó működéssé alakít. Lehetővé teszi a gyártók számára, hogy kielégítsék a magas keresletet, csökkentsék az átfutási időket, és versenyképesek maradjanak a globális piacon. Ez a stratégiai lépés segít biztosítani a jövőbeni növekedést és jövedelmezőséget.
A CNC esztergák optimális teljesítményének főbb jellemzői
Amikor kiválaszt egyCNC esztergáló gép, az alapvető specifikációi valóban számítanak. Ezek a részletek határozzák meg, hogy milyen alkatrészeket tud gyártani, és milyen hatékonyan. Ezen főbb jellemzők megértése segít kiválasztani a műhelye számára legmegfelelőbb gépet.
Orsóteljesítmény és fordulatszám-követelmények
Az orsó teljesítménye és sebessége kritikus fontosságú a hatékony megmunkáláshoz. A lóerő adja a gépnek az erőt a kemény anyagok átvágásához. Az RPM (fordulatszám) határozza meg, hogy milyen gyorsan forog a munkadarab. A különböző alkalmazásokhoz eltérő teljesítmény- és sebességszint szükséges.
| Orsóteljesítmény-tartomány (kW) | Tipikus alkalmazások |
|---|---|
| 0,8–1,5 kW | Kisméretű gravírozás, NYÁK-marás, könnyű famegmunkálás, akril vágás. Alkalmas hobbi felhasználóknak és kisebb műhelyeknek. |
| 2,2–3,5 kW | Általános famegmunkálás, cégtáblakészítés, műanyaggyártás, alumíniumgravírozás. Ideális kis- és középvállalkozások számára. |
| 4,5–6,0 kW | Nagy teherbírású famegmunkálás, bútorgyártás, szekrénygyártás, színesfém-megmunkálás. Professzionális műhelyek és ipari felhasználók kedvelik. |
| 7,5–9,0 kW | Ipari szintű alkalmazások, nagyméretű panelmegmunkálás, komplex 3D-s faragás, nehézfém-forgácsolás. Nagy termelési igényű környezetekre tervezve. |
| 12 kW-tól és nagyobb teljesítményű | Nagy teljesítményű ipari megmunkálás, repülőgépipari alkatrészek, autóipari alkatrészek, formagyártás. Igényes ipari környezetben használják folyamatos működés és precízió érdekében. |
Tokmány mérete és rúdkapacitás
A tokmány mérete és a rúdkapacitás határozza meg a gép által kezelhető nyersanyag maximális méreteit. Ez közvetlenül befolyásolja a gyártható alkatrészek méretét. Kisebb munkadarabok esetén a szorítóhüvelyes tokmányok egyértelmű előnyöket kínálnak.
- A befogópatronok különösen előnyösek a 4 hüvelyknél kisebb átmérőjű munkadarabok esetében.
- Kiváló szerszámhézagot, 360 fokos munkadarab-érintkezést és nagyobb fogóerőt kínálnak, különösen magas fordulatszámon.
- Ezeknek a tokmányoknak a rúdkapacitása akár4 hüvelyk (100 mm) átmérőjű.
- Leginkább 1/16 hüvelyk és 4 hüvelyk közötti átmérőjű alkatrészekhez alkalmasak a jobb szerszámhézag, a nagyobb sebességképesség és a kiváló fogóerő miatt.
- A szorítóhüvelyeket elsősorban kisebb alkatrészekhez tervezték, jellemzően3 hüvelyk vagy kevesebb, bár a kapacitás elérheti a 6 hüvelyket.
- Kisebb tömegük és szimmetrikus kialakításuk nagyobb működési sebességet tesz lehetővé a hárompofás tokmányokhoz képest. Ez állandóbb megfogási erőt eredményez magas fordulatszámon.
Szerszámkapacitás és toronykonfiguráció
A gép által befogadható szerszámok száma és elrendezése befolyásolja, hogy hány műveletet tud elvégezni megállás nélkül. A nagyobb szerszámkapacitás kevesebb állásidőt jelent a szerszámcserék miatt. A revolverfej konfigurációja is nagy szerepet játszik.
| Revolverfej típusa | Szerszámkapacitás |
|---|---|
| VDI | Magas (12+ állomás) |
| csontvelő-áttét (BMT) | Korlátozott (6-12 állomás) |
A VDI (VDI a Verein Deutscher Ingenieure, azaz a Német Mérnökök Szövetsége) revolverfejek gyakran több állomást kínálnak, ami nagyobb rugalmasságot biztosít. A BMT (Base Mounted Tooling) revolverfejek robusztus befogást biztosítanak a nehezebb megmunkálásokhoz. A megfelelő revolverfej kiválasztása segít...hatékonyság maximalizálásaés az alkatrészek bonyolultsága.
Hatékony forgácskezelő és hűtőrendszerek
A hatékony forgácskezelés és a robusztus hűtőrendszerek létfontosságúak minden CNC esztergánál. Ezek biztosítják a zökkenőmentes működést, meghosszabbítják a szerszám élettartamát és fenntartják az alkatrész minőségét. A rossz forgácseltávolítás szerszámtöréshez, felületi problémákhoz és gépleálláshoz vezethet. Egy jó rendszer tisztán és hűvösen tartja a forgácsolási zónát.
A gyártók használjákTöbb stratégia a chipek hatékony kezeléséreŐkoptimalizálja a szerszámpályákat a forgácsfelhalmozódás minimalizálása érdekébenszűk helyeken és mély üregekben. Ez növeli a termelékenységet és biztosítja az állandó forgácseltávolítást. A megfelelő szerszám kiválasztása is segít. A megfelelő horonygeometriával, spirálszöggel és bevonattal rendelkező szerszámok működnek a legjobban. Például a nagyobb horonyközök és a magasabb spirálszögek ideálisak olyan anyagokhoz, mint az alumínium, amelyek hosszabb forgácsokat eredményeznek. A forgácstörők kisebb, kezelhető darabokra aprítják a forgácsokat. Ez különösen hasznos azoknál az anyagoknál, amelyek hosszú, szálas forgácsokat hoznak létre, ami csökkenti az eltömődéseket.
| Stratégia | Anyagtípusok | Vágási feltételek/megfontolások |
|---|---|---|
| Forgácstörők alkalmazása | Hosszú, szálas forgácsokat képző anyagok (pl. nehezen megmunkálható ötvözetek, mint a titán és a nikkel alapú anyagok) | Megfelelő hőmérséklet és nyomás fenntartása; különféle konfigurációk állnak rendelkezésre speciális igényekhez vagy általános alkalmazásokhoz. |
| Használjon nagynyomású hűtőfolyadékot | Általános | A hűtőfolyadék áramlása a forgácsolási zóna közelében van; a nagynyomású egység megfelelő mérete a gép hűtőfolyadék-tartályához képest. |
| Folyamat- és programozási változtatások alkalmazása | ISO P csoportú acélok (a forgács színe a hőátadást jelzi) | Szerszámbeállítás (a középpont magassága kritikus); nagy stabilitású szerszámozás; fogásmélység (legalább a sugár 2/3-a, 1-2 mm-rel a sugáron túl a legjobb eredmény érdekében); előtolási sebesség (nem túl alacsony vagy túl magas); vágási sebesség (állítható, ha más változtatások nem járnak sikerrel); programozási változtatások, például gyorsmarás beszúráshoz. |
Egy jó hűtőfolyadék-kezelő rendszer pontosan a forgácsolási területre irányítja a hűtőfolyadék áramlását. Ez elmossa a forgácsokat, és megakadályozza a felhalmozódást és a túlmelegedést. Emellett fenntartja a hűtőfolyadék minőségét. Az automatikus forgácselszívó rendszerek, mint például a porszívók vagy a szállítószalagok, folyamatosan eltávolítják a forgácsokat. Ez kulcsfontosságú a nagy volumenű gyártásnál. Segít fenntartani az állandó forgácsolási feltételeket és csökkenti az állásidőt.
Fejlett hűtőrendszerek, mint példáulminimális mennyiségű kenés (MQL) és száraz megmunkálás, jelentősen megtakarítanak vizet és csökkentik a hűtőfolyadék-felhasználást. Ezek a rendszerek a hűtéshez szükséges energiát is csökkentik. Ez a rendszer általános hatékonyságának növekedéséhez és a költségek megtakarításához vezet.A szuperkritikus CO₂ rendszerek még több előnnyel járnak:
- Nulla hűtőfolyadék-pazarlásA szuperkritikus CO₂ ártalmatlanul elpárolog. Ez kiküszöböli a maradványokat és a költséges ártalmatlanítást.
- Csökkentett energiafelhasználásKevesebb energiára van szükség a működéshez. Nincs szükség szűrő-, szivattyú- és tisztítórendszerekre.
- Fenntartható CO₂-forrásA CO₂-t jellemzően ipari folyamatokból nyerik ki. Ez támogatja a körforgásos gazdaságot.
- Nincsenek káros vegyi anyagokA nem mérgező scCO₂ kiküszöböli a veszélyes anyagoknak való kitettséget. Javítja a levegőminőséget és a munkahelyi biztonságot.
- Tiszta, maradványmentes működésNem hagy olajos maradványokat. Ez minimalizálja a karbantartást és a tisztítást.
Ezek a fejlett rendszerek nemcsak a megmunkálási teljesítményt javítják, hanem jelentős környezetvédelmi és költségelőnyöket is kínálnak.
A 2025-ös évre ideális CNC esztergálási megoldás kiválasztásához világosan meg kell érteni az egyedi termelési célokat. Egy gondosan kiválasztott gép stratégiai eszközzé válik, amely közvetlenül hozzájárul a gyártási sikerhez. A vállalkozások megalapozott döntéseket hozhatnak működésük optimalizálása és a jövőbeni növekedés biztosítása érdekében. Ez az átfogó útmutató segít a gyártóknak megtalálni a konkrét igényeiknek tökéletesen megfelelő gépet.
GYIK
Mi a fő különbség a vízszintes és függőleges CNC esztergák között?
A vízszintes gépek jól kezelik a hosszú, nehéz alkatrészeket, gyakran könnyebb forgácseltávolítással.Függőleges gépekNagyszerűek nehéz, rövid alkatrészekhez, a gravitáció segítségével rögzíthetők. Emellett helyet is takarítanak meg alapterületen.
Mikor érdemes egy műhelynek svájci típusú CNC esztergát választania?
A műhelyeknek a svájci típusú gépeket érdemes megfontolniuk a kis, bonyolult, nagy pontosságú alkatrészekhez. Ezek az iparágakban, például az orvostudományban, a repülőgépiparban és az elektronikában jeleskednek, mivel szűk tűréshatárokkal gyártanak összetett alkatrészeket.
Milyen előnyei vannak a többtengelyes CNC esztergaközpontoknak?
Többtengelyes központokAz esztergálás, marás és fúrás kombinálása egyetlen gépen. Ez lehetővé teszi az összetett alkatrészek egyetlen beállítással történő előállítását, csökkentve a hibákat, időt takarítva meg és javítva a pontosságot.
Hogyan segíti az automatizálás, például a rúdadagolók, a CNC esztergákat?
A rúdadagolók automatikusan adagolják a nyersanyagot, lehetővé téve a folyamatos, felügyelet nélküli termelést. Ez növeli a termelést, csökkenti a munkaerőköltségeket, és lehetővé teszi a gépek számára, hogy emberi beavatkozás nélkül hosszabb ideig működjenek.
Miért fontosak a CNC esztergák orsójának lóereje és fordulatszáma?
Az orsó teljesítménye adja a gépnek az erőt a kemény anyagok vágásához. A fordulatszám határozza meg a munkadarab forgási sebességét. Mindkettő kulcsfontosságú a hatékony megmunkáláshoz, és az anyagtól és a munkadarab követelményeitől függ.
Közzététel ideje: 2025. dec. 05.