


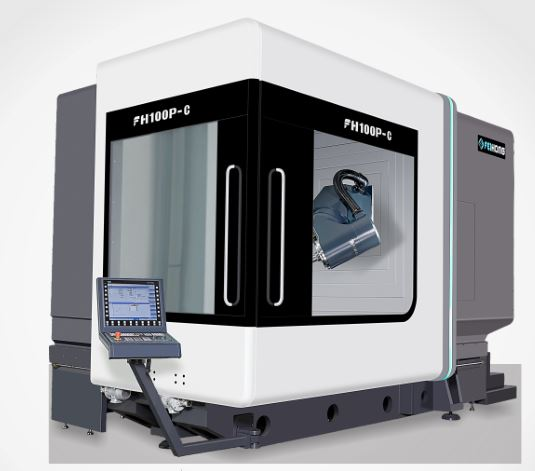
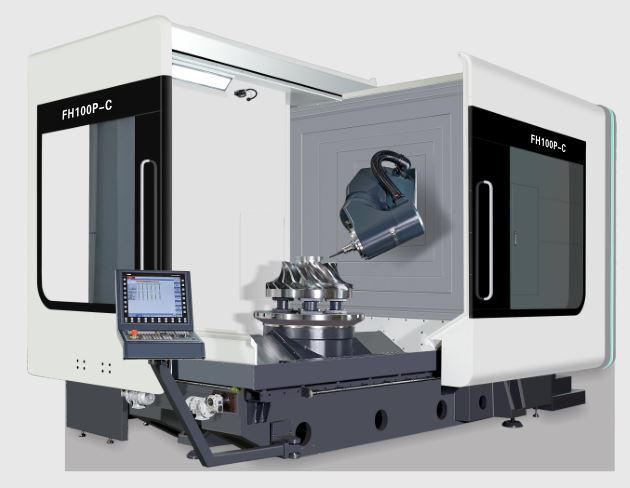
5 tengelyes egyidejű marás esztergálás 100P-C
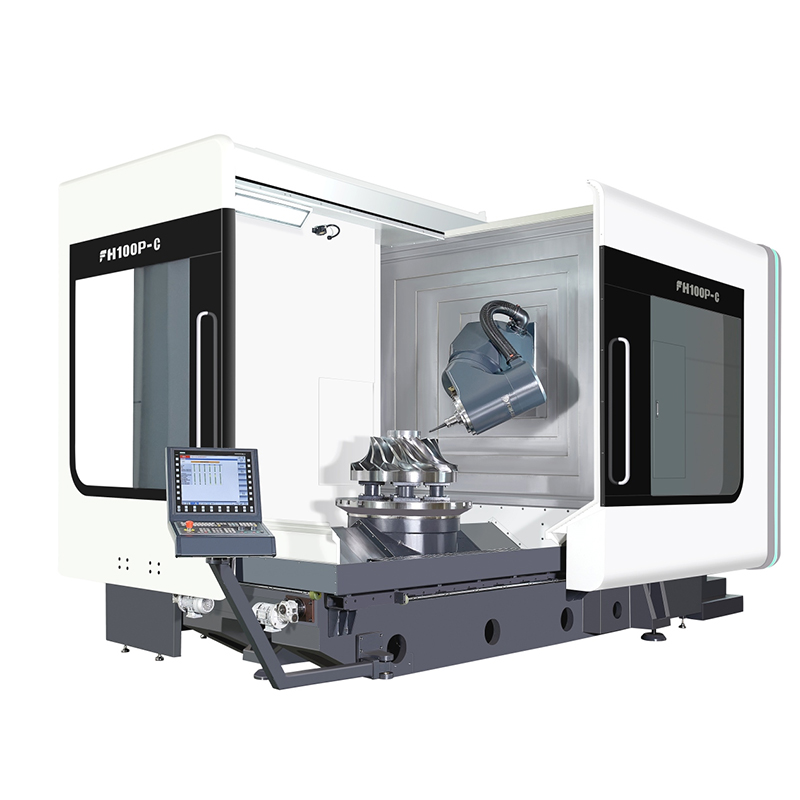
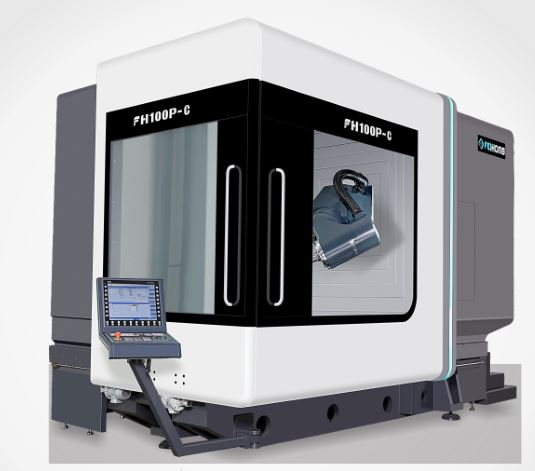
Szállítási terjedelem
Standard tartozékok funkciótáblázata (az elektromos vezérlőrészhez lásd a vezérlő funkcióját)
1. Siemens 840DSL vezérlő
2. Saját márkás, öttengelyes, többfunkciós lengőfej
3. Elektromos orsó DGZX-24012/34B2-KFHWVJS
4. HSK-A100 40 szerszámos táras automatikus szerszámcserélő rendszer
5.X/Y/Z üreges hűtőgolyós orsóhajtás
6. 7 görgős lineáris szán (3 az X tengelyhez, 2 az Y/Z tengelyhez) – BOSCH REXROTH
7. X/Y/Z háromtengelyes, teljesen zárt hurkú optikai vonalzó
8. Elektromos doboz hőmérséklet-szabályozó eszköze
9. Orsóhűtő
10. Spirális forgácshengerlő berendezés és hátsó vasforgács-szállítószalag vasforgács-kocsi
11. Víz az orsó közepéből, gyűrű alakú vízpermet
12. Fújjon levegőt az orsó közepére, és fújjon levegőt a gyűrűbe is.
13. Az öttengelyes fejű holdsarló vizet fúj, a holdsarló pedig levegőt.
14. 1 típusú biztonsági retesz az első és oldalsó munkaajtókhoz
15. Orsókeringető hűtőberendezés.
16. Vízálló működő fénycső
17. Hidraulikus állomás berendezése
18. Renishaw OMP60 infravörös mérőfej
19. Renishaw lézeres szerszámbeállító
20. Központi központi automatikus adagoló kenőberendezés
21. Oldalsó tisztító vízpisztoly és levegőcsatlakozó működtetése
22. Hűtőfolyadék-hűtőrendszer
23. Teljesen zárt védőlemez
24. Műveleti mező
25. Az elektromos doboz légkondicionálóval van felszerelve
26. Siemens elektronikus kézikerék
27. Lábbal működtethető orsószerszám-kioldó kapcsoló
28. Alapozási szintező alátétek és alapcsavarok
29. Beállítóeszközök és eszköztárak
30. Műszaki kézikönyv
Paraméter
| Tétel | Egyetem | FH100P-C |
| X tengely mozgása | mm | 1000 |
| Y tengely mozgása | mm | 1150 |
| Z tengely mozgása | mm | 1000 |
| Távolság az orsó orrától a munkaasztal felületéig | mm | 160-1160 |
| Vízszintes marófej | mm | 30-1030 |
| Előtolás/gyors mozgási sebesség | m/perc | 40 |
| Előtolási erő | KN | 10 |
| Forgóasztal (C tengely) | ||
| Munkaasztal mérete | mm | Ø1050 |
| Max. asztalterhelés (malom) | kg | 4000 |
| Max. asztalterhelés (esztergálás) | kg | 3000 |
| Rotray asztal | fordulat | 45 |
| Maró/esztergáló munkaasztal (összetett marás és esztergálás) | fordulat | 500 |
| Minimális osztási szög | ° | 0,001 |
| Névleges nyomaték | Nm | 1330 |
| Maximális nyomaték | Nm | 2630 |
| CNC lengőmarófej (B tengely) | ||
| Lengési tartomány (0=Függőleges/180=Vízszint) | ° | -15~180 |
| Gyors mozgás és adagolási sebesség | fordulat | 103 |
| Minimális osztási szög | ° | 0,001 |
| Névleges nyomaték | Nm | 1050 |
| Maximális nyomaték | Nm | 2130 |
| Orsó (esztergálás és marás) | ||
| Orsósebesség | fordulat | 10000 |
| Orsóteljesítmény | Kw | 42/58 |
| Orsónyomaték | Nm | 215/350 |
| Orsócsap |
| HSKA100 |
| Távolság az orsó középpontjától gerendavezető felület | mm | 1091,5 |
| Modell | Egység | FH100P-C |
| Szerszámtár | ||
| Szerszámfelület |
| HSKA100 |
| Szerszámtár kapacitása | PCS | 40 |
| Max. szerszámátmérő/hossz/súly |
| Ø135/300/12 |
| Szerszámváltó (szerszámról eszközre) | S | 2 |
| Mérőeszköz | ||
| Infravörös szonda | Rensishaw OMP60 | |
| Szerszámérzékelő műszer a megmunkáló területen | Rensishaw NC4F230 | |
| Feldolgozási kapacitás | ||
| Max. fúrási átmérő (közepes acél) |
| Ø50 |
| Max. menetátmérő (közepes acél) |
| M40 |
| Max. marási átmérő (közepes acél) |
| 250 |
| Pontosság (ISO230-2 és VDI3441) | ||
| X/Y/Z pozicionálási pontosság | mm | 0,006 |
| X/Y/Z ismétlési pozicionálási pontosság | mm | 0,004 |
| B/C pozicionálási pontosság |
| 8" |
| B/C Ismételt pozicionálási pontosság | 4" | |
| Vezérlőrendszer |
| Siemens840D |
| Gépmagasság (általános gép) | mm | 3650 |
| Főgép által elfoglalt terület (H*W) | mm | 5170x3340 |
| Szerszámtár számára elfoglalt terület (H*Sz) | mm | 1915x1400 |
| A forgácsszállító szállítófelületének elfoglalt területe (H*W) | mm | 3120x1065 |
| Víztartály által elfoglalt terület (H*W) | mm | 1785x1355 |
| A gép teljes elfoglalt területe (L*W) | mm | 6000x3750 |
| Gép súlya | Kg | 21000 |
CNC gépvezérlő
| Vezérlőrendszer | Siemens 840DSL (motor és hajtás) | ||
| Vezérlőtengelyek száma | 5 tengelyes szimultán marás szimultán esztergálással (NC tengely + orsó, BC tengely) | ||
| 5 tengely egyidejű vezérlése Egyidejű marás esztergálással | pozicionáló tengely | X, Y, Z, B, C szabvány | |
| interpoláció | egyenes vonal | X, Y, Z, B, C tengelyek (X, Y, Z, B, C kompenzálható) | |
| ív | X, Y, Z, B, C tengelyek (X, Y, Z, B, C kompenzálható) | ||
| Minimális utasítási egység | 0,001 μm | ||
| minimális vezérlőegység | 0,1 nm | ||
| Kijelző | 19LCD | ||
| Motor | Háromszoros túlterhelési képesség abszolút kódolóval (a kódoló pozíciója soha nem vész el) | ||
| Külső kommunikációs funkció | Ethernet és RS232C interfész | ||
| Üzemmód | MDI, Automatikus, Manuális, Kézikerék, Origin (abszolút), REPOS | ||
| programozottan | Online ISO nyelvi szerkesztő | ||
| Maximális PLC programozási tárkapacitás | 2048 KB | ||
| Interpolációs függvény | Egyenes vonalak, középpontokon áthaladó körök, spirálok, finom felületek, nagy sebességű beállítások stb. | ||
| Szerszámeltolások száma | 512 csoport | ||
| Kézikerék nagyítása | 0,1/0,01/0,001 mm | ||
| Minimális beállítási és mozgatási egységek | 1µm/X,Y,Z | ||
| adatmentés | A memóriaadatok soha nem vesznek el kikapcsoláskor | ||
| előtolási sebesség | 0%-150% | ||
| Gyorsított nagyítás | 0%-100% | ||
| Bemeneti és kimeneti interfész | Ethernet és RS232C interfész, CF kártya, USB-tároló biztonsági mentés | ||
| megjelenítési nyelv | Kínai és angol | ||
Standard konfigurációs mennyiség
| No | Tartozék neve | egység | Mennyiség |
| 1 | lábpedál kapcsoló | készlet | 1 |
| 2 | Hidraulikus rögzítő mechanizmus | készlet | 1 |
| 3 | Központi kenőberendezés | készlet | 1 |
| 4 | hűtőrendszer | készlet | 1 |
| 5 | működő lámpa | készlet | 1 |
| 6 | Háromszínű fény | készlet | 1 |
| 7 | vízszintes híd | db | 1 |
| 8 | Szerszámgép rögzítések | készlet | 1 |
| 9 | Standard szerszámcsomag | készlet | 1 |
| 10 | biztonsági ajtózár | készlet | 1 |
| 11 | alapozó készlet | készlet | 1 |
| 12 | Szerelje fel a beállító eszközt | készlet | 1 |
| 13 | Merev menetfúrás és orsó többpontos pozicionálás | készlet | 1 |
| 14 | Csigás szállítószalag és automatikus forgácseltávolító gép | készlet | 1 |
| 15 | Standard hidraulikus rendszer | készlet | 1 |
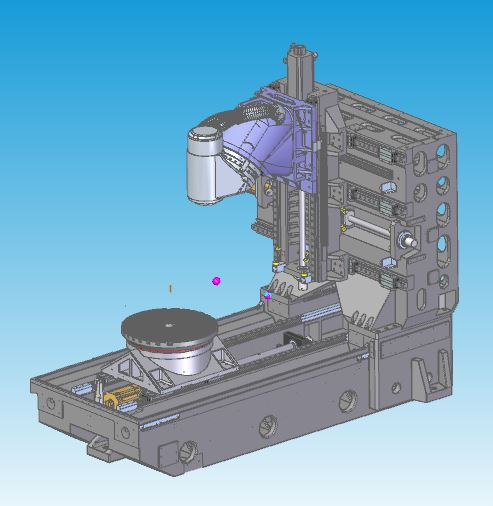
Tervezési jellemzők | A legjobb mechanikus huzalöntési elemzési terv
Teljes dobozos termoszimmetrikus öntvényszerkezet, Meehanna minőségű, kiváló minőségű öntöttvasból
Edzés és természetes öregedési kezelés a belső stressz kiküszöbölésére
A szerkezeti természetes frekvenciájú rezgés kiküszöböli az anyagfeldolgozási stresszt
Nagy felületű, nagy merevségű oszlopkialakítás teljes fallal, amely hatékonyan javítja a merevséget, valamint a statikus és dinamikus pontosságot
Háromtengelyes üreges hűtőcsavarhajtás
CNC lengőmarófej (B tengely)
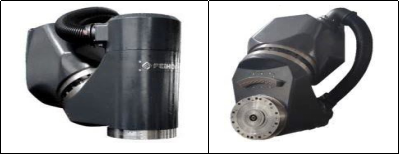
Tervezési jellemzők
Beépített DD motor, nulla váltólánc, holtjátékmentes kialakítás
Nagy gyorsulási jellemzők
Az orsó szerszámcsúcsa és a szerkezeti támasztópont közötti legrövidebb távolság a forgácsolás maximális merevségét biztosítja.
A nagyobb YRT csapágyak növelik a merevséget
HEIDENHAIN nagy pontosságú forgójeladós mérőrendszerrel és teljesen zárt hurkú vezérléssel felszerelve a legjobb pontosság biztosítása érdekében
Orsó- és B-tengelyhűtőrendszer kialakítása a hőátadás csökkentése érdekében
Forgóasztal (C tengely)
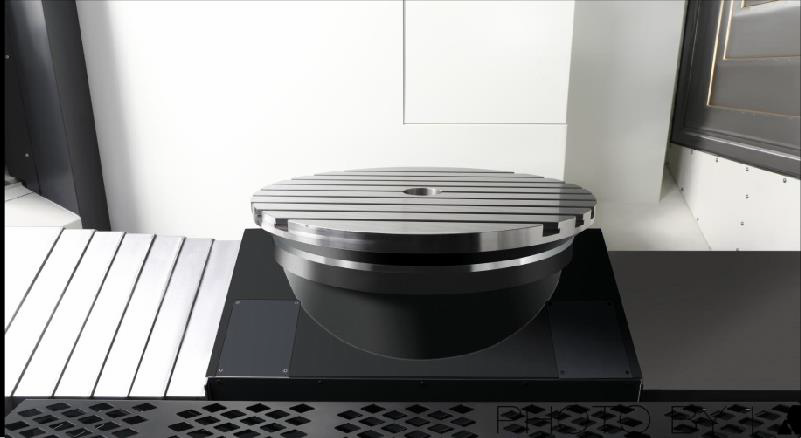
Tervezési jellemzők
Beépített DD motor, nulla váltólánc, holtjátékmentes kialakítás
Nagy gyorsulási és lassulási válaszjellemzők
A nagyobb YRT csapágyak növelik a merevséget
Nagy névleges hajtási nyomaték, pozicionálás és megmunkálás asztalpozicionáló és szorító eszközzel
Kielégíti a marás és a marás-esztergálás két feldolgozási igényét, csökkenti a munkadarab-kezelést és javítja a termék pontosságát
HEIDENHAIN nagy pontosságú forgójeladós mérőrendszerrel és teljesen zárt hurkú vezérléssel felszerelve a legjobb pontosság biztosítása érdekében
Hűtőrendszer kialakítása a hőátadás csökkentése érdekében
Emelhető szerszámbemérő
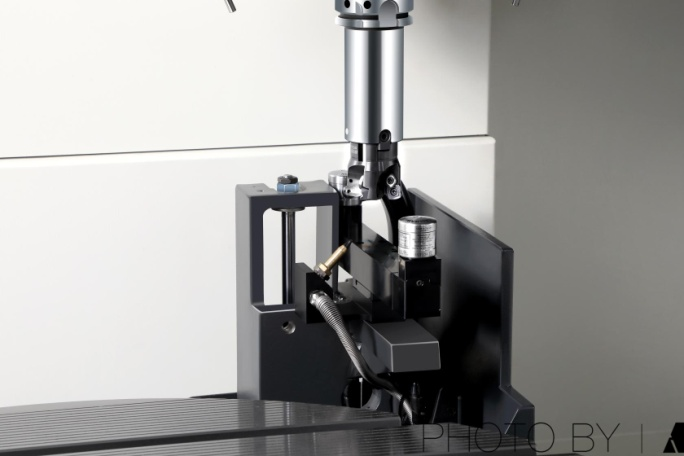
Tervezési jellemzők
Ransishaw NC4F230 érintésmentes lézeres szerszámbemérővel felszerelve a nagyobb pontosság érdekében
Automatikus szerszámbeállítás a gépen, a szerszámkompenzáció automatikus frissítése
A szerszámbeállító eszköz felemelhető és leengedhető, így helyet takaríthat meg a megmunkáló felületen.
A teljesen lezárt fémlemez kialakítás megvédi a szerszámbemérőt a víztől és a vasreszeléktől a megmunkálás során
Infravörös szonda
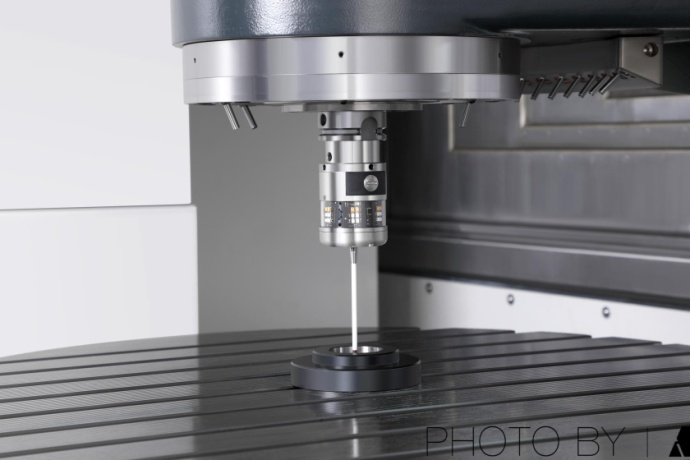
Tervezési jellemzők
Ransishaw OMP60 optikai tapintófejjel felszerelve
A gépen végzett munkadarab-illesztés és méretellenőrzés csökkenti a kézi ellenőrzési hibákat, javítja a termék pontosságát és a feldolgozási hatékonyságot
90%-os megtakarítás a gépen töltött segítségnyújtási időben
Termékkategóriák
-

VC sorozatú nagy merevségű CNC megmunkáló központ...
-

HP sorozatú vízszintes mozgó oszlopos lineáris vezető...
-

HT sorozatú vízszintes mozgó oszlopos lineáris vezető...
-

VS sorozatú négysávos nagy teherbírású CNC megmunkáló...
-

V sorozatú CNC megmunkálóközpont nagy merevséggel
-

X sorozatú dupla oszlopos CNC megmunkálóközpont
-

Vízszintes 5 tengelyes CNC megmunkálóközpont TKG1600
-

CNC függőleges esztergálás és marás kompozit középponti...
-

Nagysebességű CNC megmunkáló központ GM sorozat
-

Nagysebességű CNC marás GT sorozat
-

Kétorsós CNC eszterga SK32
-

CNC függőleges megmunkáló központ RFTV510 kerekekhez