


Középhajtású eszterga tengelyhez
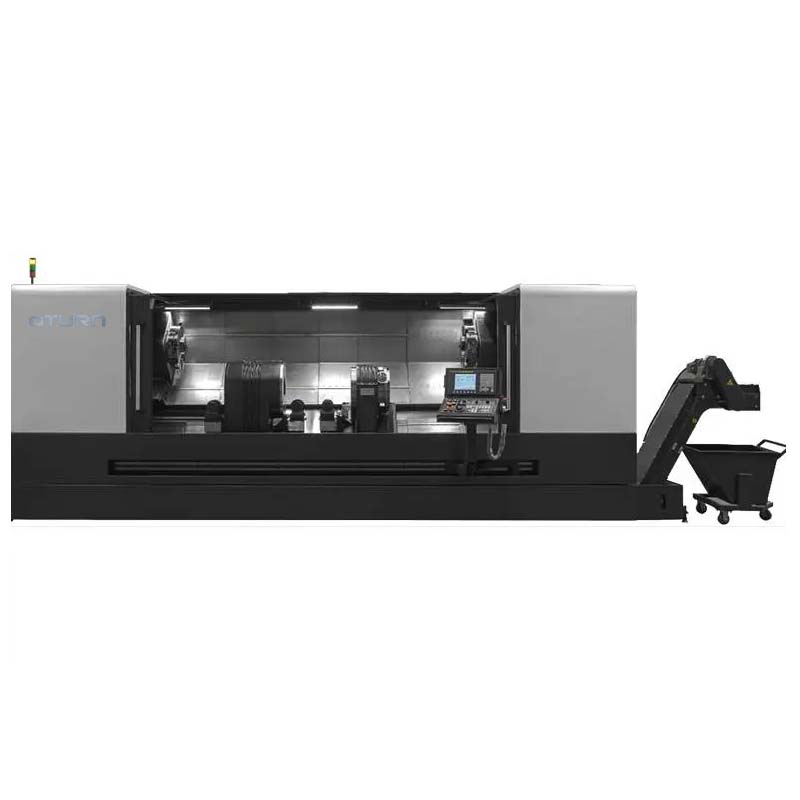
Gépjárműtengely-technológiai elemzés
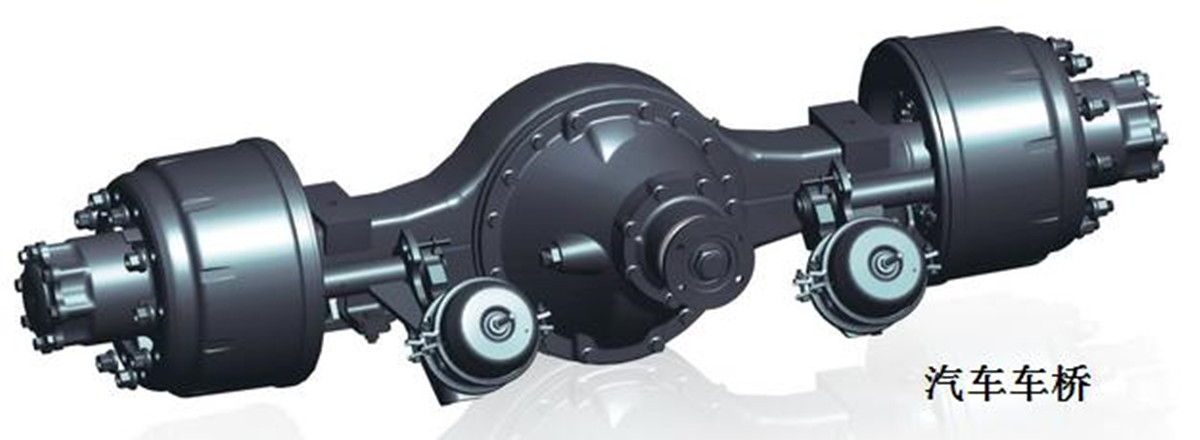
Gépjármű tengely
Az alváz (váz) mindkét oldalán kerekekkel ellátott tengelyeket együttesen gépjármű-tengelyeknek nevezzük, a hajtási képességgel rendelkező tengelyeket pedig általában tengelyeknek. A kettő közötti fő különbség az, hogy van-e hajtás a tengely (tengely) közepén. Ebben a cikkben a hajtásegységgel ellátott gépjármű-tengelyt gépjármű-tengelynek, a hajtás nélküli járművet pedig gépjármű-tengelynek nevezzük a különbség bemutatása érdekében.
A logisztika és a szállítás iránti növekvő kereslettel egyre nyilvánvalóbbá válik az autótengelyek, különösen a pótkocsik és félpótkocsik fölénye a professzionális szállításban és a speciális műveletekben, és a piaci kereslet jelentősen megnőtt.
Ez a technológiai elemzés a tengely megmunkálási folyamatát elemzi, remélve, hogy segít az ügyfeleknek a megfelelőbb CNC gép kiválasztásában.
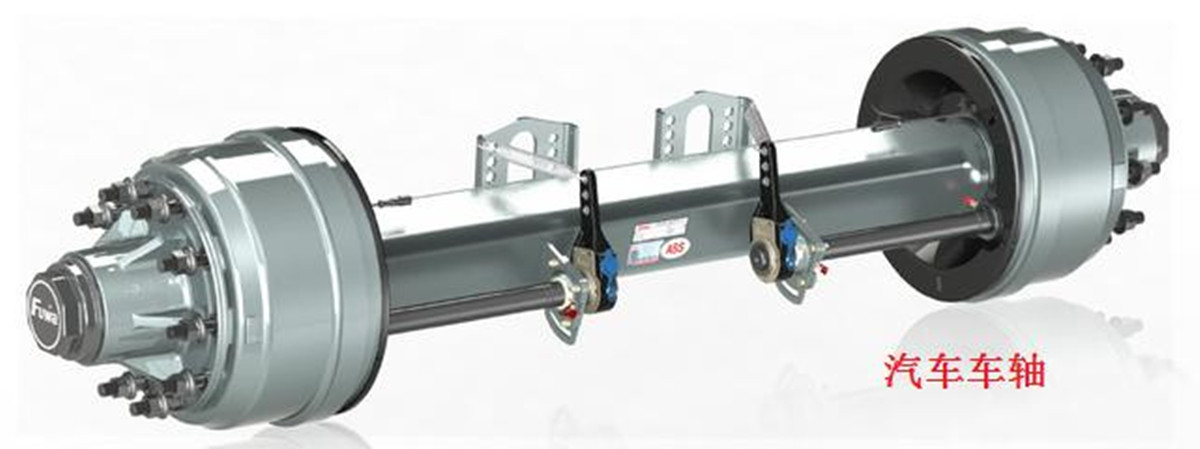
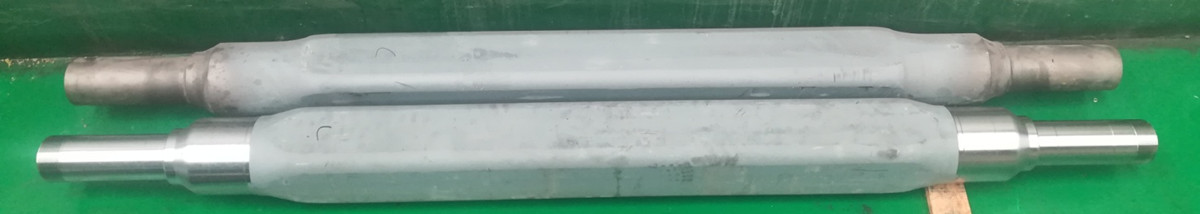
Gépjárműtengely-besorolás:
A tengelyek típusai a fék típusától függően különböznek, és a következőkre oszthatók: tárcsaféktengelyek, dobféktengelyek stb.
A tengelyátmérő szerkezetének mérete szerint felosztják: amerikai tengelyre, német tengelyre stb.
Alakja és szerkezete szerint a következőkre oszlik:
az egész: tömör négyzet alakú csőtengely, üreges négyzet alakú csőtengely, üreges kerek tengely;
osztott test: tengelyfej + üreges tengelycső hegesztés.
A tengely feldolgozási tartalmától függően a tömör és üreges tengelyek a feldolgozó berendezések kiválasztásához kapcsolódnak.
A következőkben a teljes tengely (tömör és üreges, négyzet alakú és kerek csőre osztva), valamint az osztott tengely (tömör és üreges tengelyfej + üreges tengelycső hegesztés) gyártási folyamatának elemzése következik. Különösen a megmunkálási folyamatot elemezzük a megfelelőbb gép kiválasztása érdekében.
Autótengelyek gyártási folyamata és gépe:
1. A teljes tengely hagyományos gyártási folyamata:
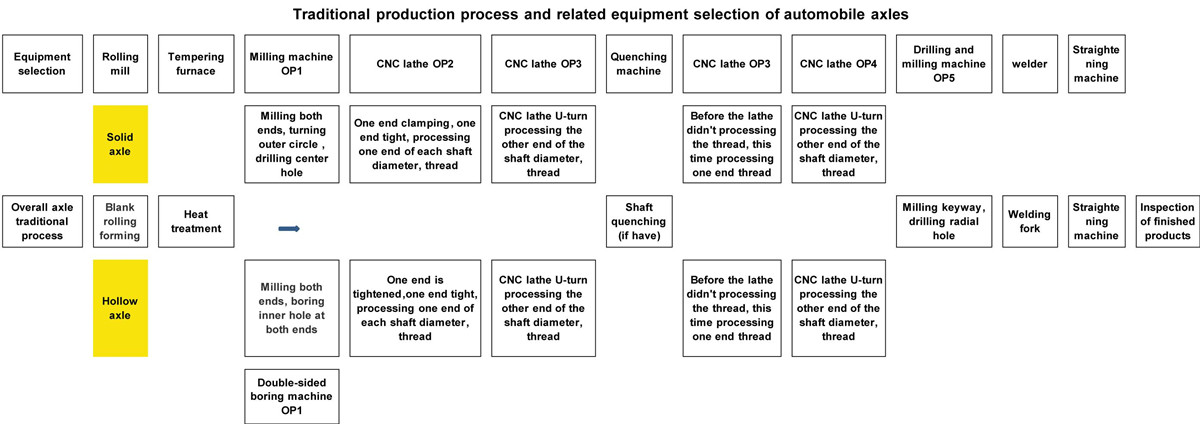
A fenti tengelygyártási folyamatból legalább háromféle szerszámgépre van szükség a megmunkálás elvégzéséhez: marógépre vagy kétoldalas fúrógépre, CNC esztergára, fúró-marógépre, és a CNC esztergát meg kell esztergálni (egyes ügyfelek a kétfejes CNC esztergát választották). A menetmegmunkálás tekintetében, ha a tengely átmérőjét edzéssel alakítják ki, akkor edzés után dolgozzák fel; ha nincs edzés, akkor OP2 és OP3 gépeken dolgozzák fel, és az OP4 és OP5 sorozatú szerszámgépeket elhagyják.
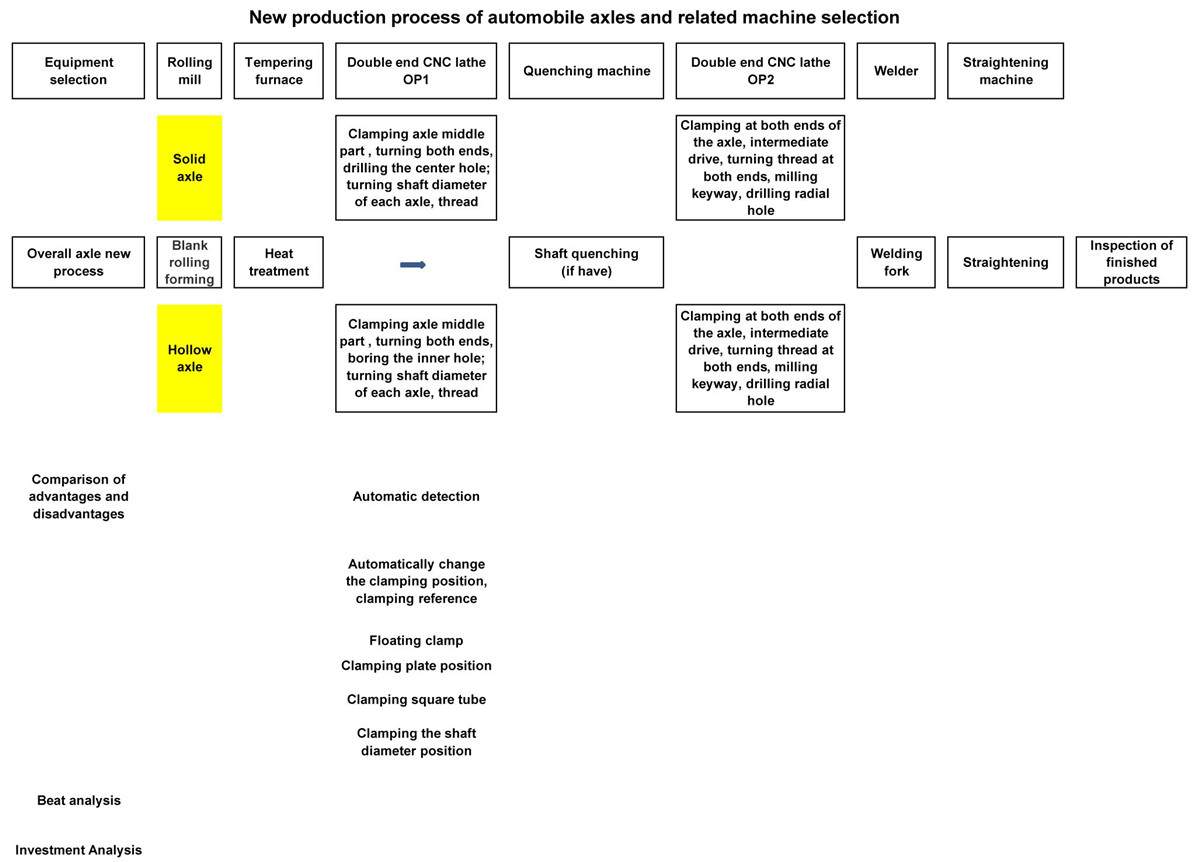
Az új gyártási eljárásból a megmunkáláshoz használt marógép (tömör tengely) vagy kétoldalas fúrógép (üreges tengely) plusz CNC esztergát, hagyományos OP1 marást, OP2, OP3 esztergálási sorozatot, sőt akár OP5 fúrást és marást is lehet végezni. Ezeket a kétoldalas OP1 CNC esztergával lehet helyettesíteni.
Tömör tengelyek esetén, ahol a tengelyátmérő nem igényel edzést, az összes megmunkálási tartalom egyetlen beállítással elvégezhető, beleértve a kulcshornyok marását és a radiális furatok fúrását. Üreges tengelyek esetén, ahol a tengelyátmérő nem igényel edzést, az automatikus konverziós befogási szabvány megvalósítható a szerszámgépben, és a megmunkálási tartalom egyetlen szerszámgéppel elvégezhető.
A tengelyek megmunkálásához válasszon dupla tengelyű speciális CNC esztergákat, amelyek jelentősen lerövidítik a megmunkálási útvonalat, és a kiválasztott szerszámgépek típusa és mennyisége is csökken.
3. Osztott tengely gyártási folyamata:
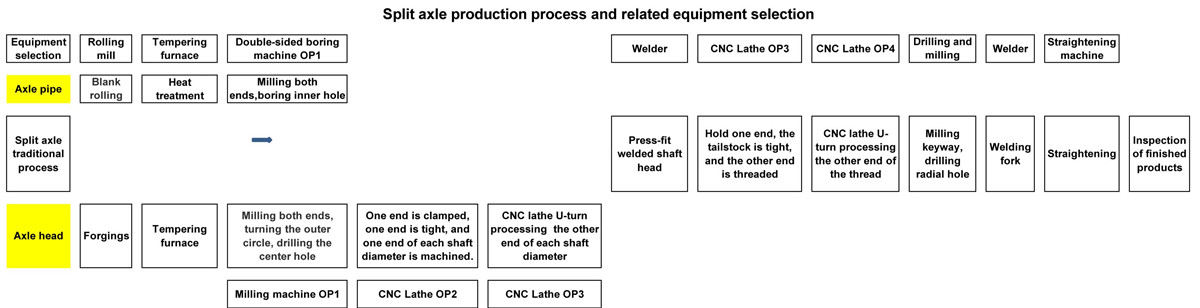
A fenti folyamatból a tengelycső hegesztés előtti megmunkáló berendezéseként kétoldalas CNC esztergát is választhatunk. A tengely hegesztés utáni megmunkálásához a kétoldalas tengelyekhez készült speciális CNC esztergát kell az elsődleges választásnak tekinteni: mindkét végén egyidejű megmunkálás, nagy feldolgozási hatékonyság és jó megmunkálási pontosság. Ha a tengely mindkét végén a kulcslyuk és a radiális furat megmunkálása szükséges, a gép felszerelhető egy szerszámtartóval is, amely a későbbi kulcslyukat és a radiális furatot együttesen munkálja meg.
4. Az új folyamatválasztó gép előnye és jellemzője:
1) A folyamat koncentrálása, a munkadarab befogásának idejének csökkentése, a kiegészítő feldolgozási idő csökkentése, mindkét végén egyidejű feldolgozási technológia alkalmazása, a termelési hatékonyság jelentősen javul.
2) Az egyszeri befogás, a két végén történő egyidejű megmunkálás javítja a tengely megmunkálási pontosságát és koaxialitását.
3) Lerövidíti a gyártási folyamatot, csökkenti az alkatrészek forgalmát a gyártóhelyen, javítja a telephely kihasználásának hatékonyságát, valamint elősegíti a termelés szervezésének és irányításának javítását.
4) A nagy hatékonyságú feldolgozóberendezések használatának köszönhetően felszerelhető be- és kirakodóeszközökkel, valamint tárolóeszközökkel a teljesen automatizált termelés elérése és a munkaerőköltségek csökkentése érdekében.
5) A munkadarabot a közbenső helyzetben rögzítik, a befogás megbízható, a szerszámgép forgácsolásához szükséges nyomaték elegendő, és a nagy mennyiségű esztergálás elvégezhető.
6) A szerszámgép felszerelhető automatikus érzékelő berendezéssel, különösen az üreges tengelyhez, amely biztosítja a tengely egyenletes vastagságát a megmunkálás után.
7) Üreges tengelyek esetén, amikor az OP1 szekvenszer mindkét végén a belső furatok elkészültek, a hagyományos ügyfél az egyik végét használja a szorító felemelésére, a másik végét pedig a szegnyereggel a munkadarab esztergáláshoz való meghúzására, de a belső furat mérete eltérő. A kisebb belső furatnál a meghúzási merevség nem elegendő, a maximális meghúzási nyomaték nem elegendő, és a hatékony vágás nem végezhető el.
Az új kétoldalas esztergánál az üreges tengelynél, amikor a jármű mindkét végén lévő belső furatok elkészültek, a gép automatikusan átvált a befogási módra: a két vég a munkadarab meghúzására szolgál, a középső hajtás pedig a munkadarabot lebegteti a nyomaték átviteléhez.
8) A beépített hidraulikus befogó munkadarabbal ellátott orsóház a gép Z irányában mozgatható. Az ügyfél szükség szerint rögzítheti a középső négyzet alakú cső (kerek cső), az alsó lemez és a tengely átmérőjének helyzetét.
5. Következtetés:
A fenti helyzetre való tekintettel a kétoldalas CNC esztergák használata autótengelyek megmunkálásához jelentős előnyökkel jár a hagyományos eljárásokkal szemben. Ez egy fejlett gyártástechnológia, amely a gyártási folyamat és a gépszerkezet tekintetében felválthatja a hagyományos szerszámgépeket.
A középső szakasz
6. Tengely ügyfél esete
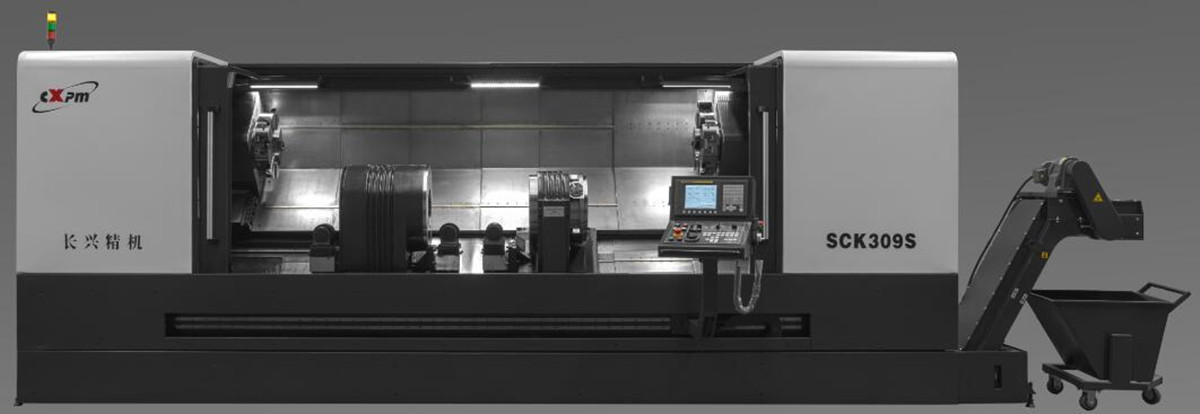
Speciális dupla tengelyű CNC eszterga Bevezetés
Tengelymegmunkálási tartomány: ∮50-200mm, □50-150mm, megmunkálási hossz: 1000-2800mm
Gépszerkezet és teljesítmény bemutatása
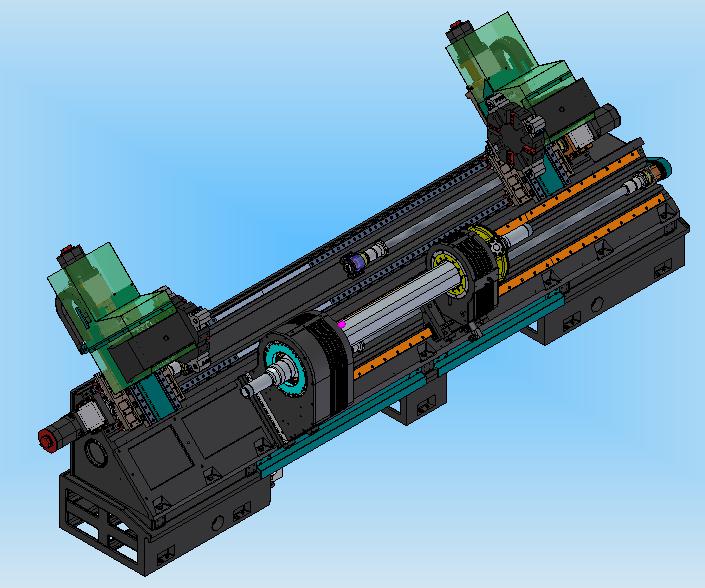
A szerszámgép 45°-os dőlésszögű ágykialakítással rendelkezik, amely jó merevséggel és könnyű forgácselvezetéssel rendelkezik. A közbenső hajtású befogó funkcióval ellátott orsóház az ágy közepén helyezkedik el, a két szerszámtartó pedig az orsóház két oldalán. A gép minimális befogási hossza 1200 mm, a maximális megmunkálási hossz pedig 2800 mm. A gördülővezetőt alkalmazzák, és minden szervo előtoló tengely nagy zajszintű golyóscsavart alkalmaz, és a rugalmas tengelykapcsoló közvetlenül csatlakozik, így alacsony a zajszint, a pozicionálási pontosság és az ismételt pozicionálási pontosság magas.
■ A gép kétcsatornás vezérlőrendszerrel van felszerelve. A két szerszámtartó egyszerre vagy külön-külön is csatlakoztatható az orsóhoz, így a munkadarab két végének egyidejű vagy egymást követő megmunkálása is elvégezhető.
■ A gép dupla orsóállvánnyal van felszerelve. A fő orsóállvány az ágy közepén van rögzítve, és a szervomotor a fogazott szíjon keresztül táplálja a főtengelyt. Az ellenorsó doboz a szerszámgép alsó vezetősínére van felszerelve, koaxiálisan a főorsó dobozzal, és a szervomotor segítségével axiálisan mozgatható, hogy megkönnyítse az alkatrészek be- és kirakodását, valamint kényelmesen beállíthatók a különböző befogási pozíciók. Alkatrészek megmunkálásakor az ellenorsó alapja a gépsínhez van rögzítve. A két orsóállvány koaxiális pontosságát a gyártási folyamat garantálja, ami a megmunkált alkatrészek nagyobb koncentrikusságát eredményezi.
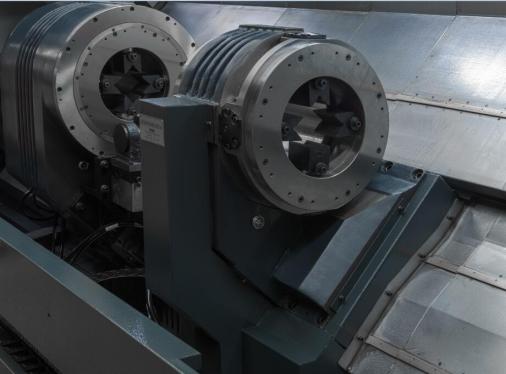
■Az orsóház integrálja az orsórendszert, a befogót és az olajelosztó rendszert, kompakt felépítésű és megbízható működésű. Az orsóház fajlagos befogási átmérőjét és szélességét az ügyfél tengelyalkatrészei határozzák meg.
A fő orsóházat két fokozatban, szíjjal és fogaskerékkel lassítják, lehetővé téve az orsó számára a nagy nyomaték leadását. A fő orsóház bal, illetve az al-orsóház jobb végén egy-egy szorító található az alkatrészek befogásához. Amikor a fő orsóház forgatni kezdi az alkatrészeket, az al-orsóház szorítója a fő orsóval együtt forog.
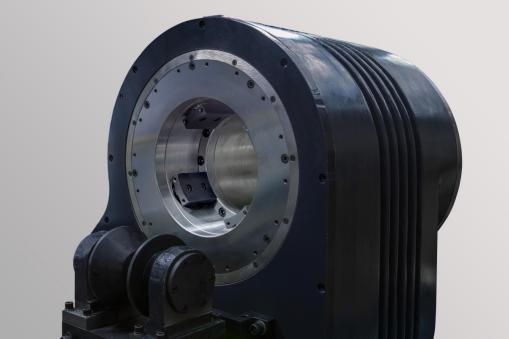
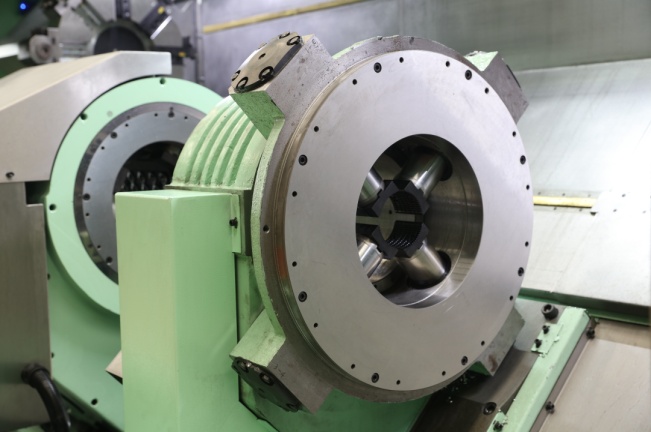
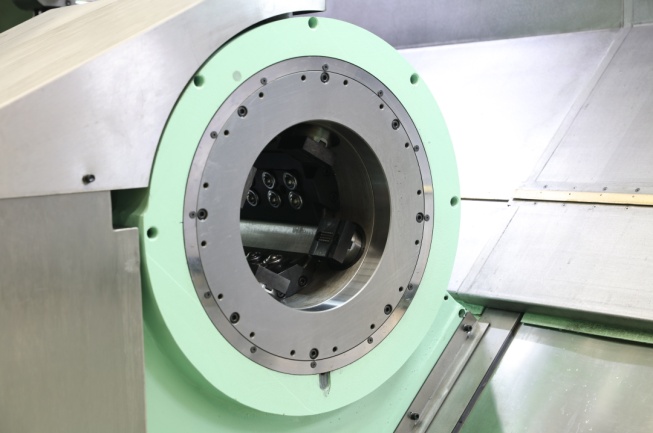
A rögzítőelem három radiális hengerrel van felszerelve (négy radiális hengerrel, ha mind a kerek, mind a négyzet alakú anyagot befogják), a dugattyút hidraulikus nyomás mozgatja oda-vissza, és a karmok a dugattyú végére vannak felszerelve az alkatrészek önközpontosításának megvalósításához. Rögzítés. Az alkatrészek cseréjekor a karmok gyorsan és egyszerűen cserélhetők. A szorítóerőt a hidraulikus rendszer hidraulikus nyomása állítja be. Az alkatrész megmunkálásakor a szorító a főtengellyel együtt forog, és az olajelosztó rendszer olajat szállít a szorítóhoz, így a szorító forgás közben elegendő szorítóerővel rendelkezik. A szorító előnyei a nagy szorítóerő és a nagy karomlöket.
■Az üreges tengely megmunkálása utáni egyenletes falvastagság problémájának megoldása érdekében a gép felszerelhető automatikus munkadarab-ellenőrző berendezéssel. A tengely befogásának befejezése után a munkadarab automatikusan érzékeli, hogy a mérőfej kinyúlik, és megméri a munkadarab helyzetét; a mérés befejezése után a készülék visszahúzódik a zárt térbe.
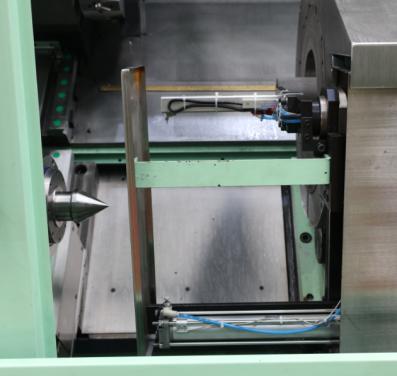
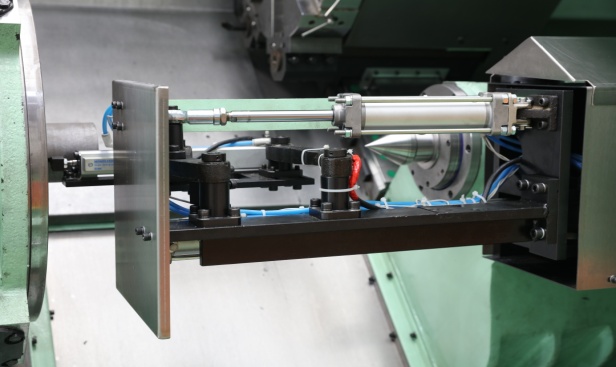
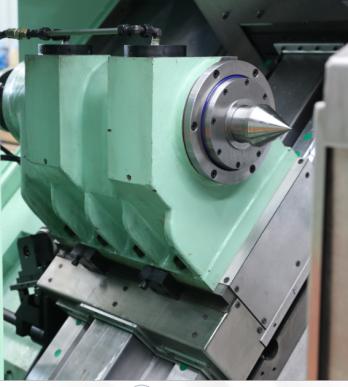
Az üreges tengelyek különböző megmunkálási folyamataihoz, ha a csapágypozíciót használják befogási referenciaként, akkor az automatikus befogással és szorítással rendelkező gépszerkezet választható, és a programozható szegnyereg a fő- és segédorsófejek mindkét oldalán megtalálható, hogy megfeleljen az egyetlen gép követelményeinek. Várhatóan egyszerre két lépés feldolgozását is elvégzi. Ugyanakkor az automatikus be- és kirakodás alkatrészei számára is több és jobb választási lehetőséget kínál.
■ A bal és jobb oldali szerszámtartók felszerelhetők hagyományos forgószerszám-tartókkal vagy motoros revolverfejekkel. Fúró- és marófunkciókkal rendelkeznek, amelyekkel kulcsfontosságú alkatrészek fúrását és marását is elvégezhetik.
■ A szerszámgép teljesen zárt, automatikus kenőberendezéssel és automatikus forgácseltávolító berendezéssel (elöl) van felszerelve. Jó védelmi teljesítménnyel, szép megjelenéssel, egyszerű kezelhetőséggel és kényelmes karbantartással rendelkezik.
■ A részletes gépspecifikációkat és konfigurációkat a tengelykövetelmények és az ügyfél igényei szerint határozzák meg, és itt nem ismételjük meg őket.
Köszönöm a figyelmet!
Termékkategóriák
-

VC sorozatú nagy merevségű CNC megmunkáló központ...
-

HP sorozatú vízszintes mozgó oszlopos lineáris vezető...
-

HT sorozatú vízszintes mozgó oszlopos lineáris vezető...
-

VS sorozatú négysávos nagy teherbírású CNC megmunkáló...
-

V sorozatú CNC megmunkálóközpont nagy merevséggel
-

X sorozatú dupla oszlopos CNC megmunkálóközpont
-

Vízszintes 5 tengelyes CNC megmunkálóközpont TKG1600
-

CNC függőleges esztergálás és marás kompozit középponti...
-

Nagysebességű CNC megmunkáló központ GM sorozat
-

Nagysebességű CNC marás GT sorozat
-

Kétorsós CNC eszterga SK32
-

CNC függőleges megmunkáló központ RFTV510 kerekekhez